A 30%-os szénszállal megerősített poliéter-éter-keton szerkezeti csövet hoz létre, amely túléli a mechanikai terhelést olyan hőmérsékleten, ahol a szabványos hőre lágyuló műanyagok meglágyulnak, meghajlanak és meghibásodnak. Ideális műanyag keverékek tiszta PEEK őrölt szénszálas gyártáshozPEEK CF30 csövekamelyek rendkívüli merevséget, alacsony hőtágulást és természetes elektromos vezetőképességet biztosítanak. Akkor adja meg ezt az anyagot, ha a szűz PEEK-ből hiányzik a nagy terhelésű csapágyak nyomószilárdsága, vagy ha szigorú statikus disszipációra van szüksége dinamikus repülőgép-szerelvényekben.
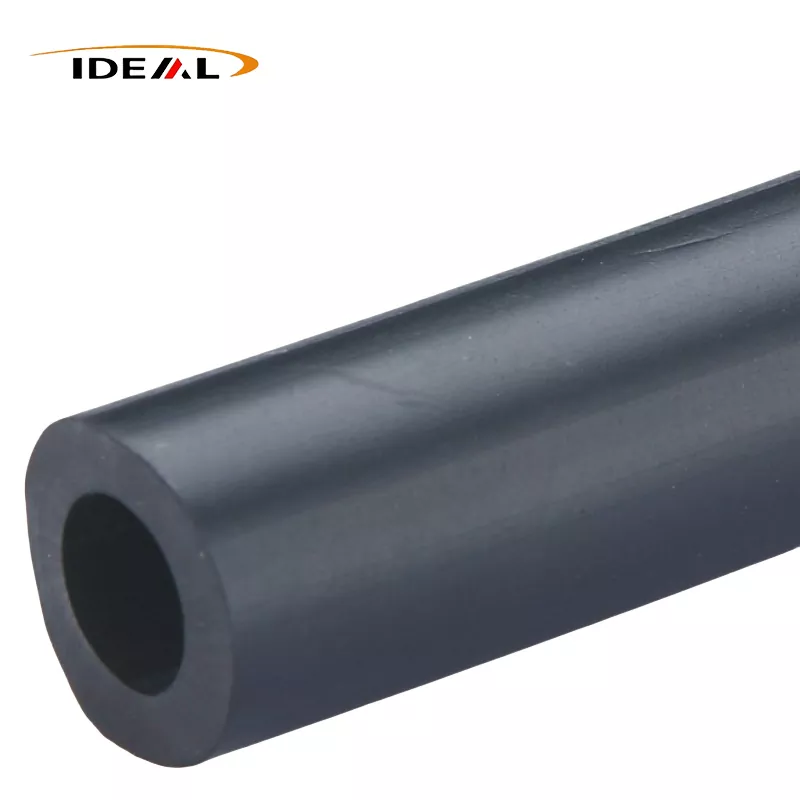
A mérnökök a nehézfémötvözeteket szénnel töltött PEEK-re cserélik, hogy csökkentsék a súlyt a méretstabilitás feláldozása nélkül. Az alapvető előny a fizikai megerősítésben rejlik. A 30%-os szénszálas mátrix drámaian megváltoztatja a polimer viselkedését feszültség, hő és nagy sebességű súrlódás hatására.
30%-os szénszálas terhelés hozzáadásával lényegében megduplázza a tiszta PEEK szakítómodulusát. Az anyag akár 260°C-ig (500°F) is bírja a folyamatos üzemi hőmérsékletet, miközben ellenáll a kúszásnak nehéz, tartós terhelés mellett. De a dinamikus, mozgó alkatrészeknél a legkritikusabb eltolódás a szárazonfutás súrlódási együtthatója.
A Virgin PEEK epekedhet, ha nagy sebességű súrlódásnak van kitéve. A szénmátrix a csövet önkenő kopófelületté alakítja. Ellenáll a fáradtságnak. Ellenáll a kemény vegyi lemosásnak. A szénszál erősítésű PEEK csövek kiváló tribológiai tulajdonságokkal rendelkeznek, így ideálisak a nagy PV (nyomás-sebesség) alkalmazásokhoz, ahol a külső folyadékkenés lehetetlen vagy meghibásodásra hajlamos.
Az azonnali kompromisszum a szerszámkopás. A szénszál kivételesen koptató hatású. A CF30 perceken belül tönkreteszi a szabványos nagysebességű acél (HSS) szerszámokat a másodlagos megmunkálás során. Ezeknek a csöveknek a feldolgozásához polikristályos gyémánt (PCD) vagy speciális bevonatos keményfém szerszámokra van szükség, valamint erősen merev rögzítésre, amely megakadályozza a csattanást és a helyi túlmelegedést az esztergálás során.
| Anyagi tulajdonság | Pure PEEK (töltetlen) | PEEK CF30 (30% szén) | Mérnöki hatás |
|---|---|---|---|
| Szakító modulus és merevség | Alapvonal | kb. 2x magasabb | Megakadályozza a szerkezeti elhajlást erős mechanikai terhelés esetén. |
| Száraz futású súrlódás | Közepes (epesedés veszélye) | Nagyon alacsony | Lehetővé teszi a fogaskerekek és csapágyak kiszáradását, beragadás nélkül. |
| Hőtágulás (CLTE) | Szabványos polimer expanzió | Jelentősen csökkent | Fenntartja a szűk csapágyhézagokat a széles hőmérséklet-ingadozások során. |
| Elektromos vezetőképesség | Szigetelő | Statikus disszipatív | Megakadályozza a veszélyes szikraveszélyt illékony környezetben. |
Az ellátási láncok leállnak, amikor a speciális polimerekhez egyedi extrudáló szerszámok és hosszú nedvességkezelési ciklusok szükségesek. Az Ideal Plastic közvetlen forrásból származó gyárként működik, dedikált extrudáló sorokkal. Szabványos profilokat tartunk fenn az azonnali megmunkálási követelmények és a gyors prototípuskészítési ciklusok támogatása érdekében.
Ha egy projekt nem szabványos falvastagságot igényel, az egyedi extrudálás áthidalja a rést. A normál raktárkészlet gyorsan kiszállításra kerül. Az egyedi futtatásokhoz a szerszámgyártás, a nyersanyag nedvesség-elvonása és a szigorú extrudálás utáni lágyítási ciklusok által meghatározott átfutási idők szükségesek. A PEEK-et extrudálás előtt alaposan meg kell szárítani; a maradék nedvesség belső üregeket okoz, és rontja a cső karika szilárdságát. Ezt a teljes termikus és szárítási folyamatot házon belül irányítjuk.
A speciális műszaki műanyagok méretezése ritkán követi a szabványos acélcsövek ütemezését. Az Ideal Plastic 15 mm-től kezdődően 404 mm-ig terjedő külső átmérőket gyárt. A belső átmérők 20 mm-től 458 mm-ig terjednek, hogy megfeleljenek a nagyszabású egyedi gyártási sorozatoknak.
A hatalmas üreges formátumok előállítása pontos hőszabályozást igényel. A vastag falú polimer csöveket köztudottan nehéz egyenletesen hűteni. Ha a külső felület sokkal gyorsabban hűl, mint a belső fal, az ebből eredő maradék feszültség hatására a cső meghajlik – vagy akár megreped – abban a pillanatban, amikor egy CNC vágószerszám áttöri a felületet. Ellenőrzött hűtőfürdőket és kiterjesztett extrudálás utáni izzítást alkalmazunk, hogy enyhítsük ezeket a belső feszültségeket, mielőtt az anyag elérné az esztergagépet.
Ha szűkös toleranciát igényelegyedi PEEK CF30 cső, CNC megmunkáló részlegünk ott veszi át az irányítást, ahol a nyers extrudálás leáll. Az extrudálás biztosítja a hálóhoz közeli formát. A CNC esztergálás és marás eléri a szigorú koncentrikusságot, pontos kifutási határokat és sima felületkezelést, amely a repülőgép-hajtóművekhez és az autóipari szerelvényekhez szükséges.
A hőtágulás tönkreteszi a szűk hézagokat. A kitöltetlen PEEK kiszámíthatóan tágul, de a nagy sebességű rotorokban vagy a precíziós repülőgépházakban ez a tágulás gyakran mechanikai kötést okoz. A szénszálak molekuláris szinten fizikai korlátként működnek. Ez jelentősen csökkenti a lineáris hőtágulási együtthatót (CLTE), közelebb illesztve azt a kölcsönhatásba lépő alumínium vagy acél illeszkedő részek termikus viselkedéséhez.
A mátrix a hőt is elvezeti a súrlódási zónáktól. A legtöbb műanyag természetes hőszigetelő. A szűz PEEK-ből megmunkált forgó csapágy felfogja a súrlódási hőt, amíg a polimer meg nem puhul és enged. A szénszálak mikroszkopikus hőpályákat hoznak létre, és a hőt kifelé a környező házba vezetik. Ugyanez a vezető hálózat lehetővé teszi az anyag számára a statikus elektromosság biztonságos elvezetését. A magas hőmérsékleten vezető PEEK-cső megakadályozza a veszélyes statikus felhalmozódást erősen illékony környezetben, mint például a sugárhajtómű-üzemanyag-kezelő rendszerekben vagy a félvezetőgyártás tisztatereiben.
A repüléstechnika gyorsan elmozdul a reaktív csereütemezésről a prediktív digitális modellezés irányába. A 2026-ban induló repülőgép-programok esetében a mérnökök élő üzemi adatokat táplálnak be a mesterséges intelligencia által vezérelt kopási előrejelzésekbe, hogy pontos, hibamentes karbantartási intervallumokat állapítsanak meg.
Ezek az algoritmusok rendkívül konzisztens anyagbevitelt igényelnek. A kiszámíthatatlan anyagok veszélyes előrejelzéseket adnak. Mivel a repülőgépipari minőségű PEEK szénszálas csövek szigorúan megjósolható fáradási határokat és rendkívül stabil k-tényezőket (kopási együtthatókat) mutatnak, tökéletesen illeszkednek a digitális ikerszimulációkhoz. Az AI-modellek pontosan előre jelezhetik, hogy a CF30 persely, vezeték vagy elágazás eléri a mérettűrési határát, így a karbantartó személyzet már jóval azelőtt alkatrészeket cserélhet, hogy a kritikus repülésvezérlő mechanizmusok katasztrofális meghibásodása bekövetkezne.
Nem adja meg a CF30-at alacsony nyomású statikus folyadékátvitelhez. A nyersanyagköltségek túl magasak. Ezt a mérnöki minőséget akkor adja meg, ha az alkatrészek folyamatosan mozognak, nagy terheket hordoznak, és olyan büntető környezetben működnek, amely tönkreteszi a lágyabb műanyagokat.
A félkész műszaki műanyagok külső forgalmazókon keresztül történő vásárlása szükségtelen jelölésekkel jár, és elválasztja Önt a műszaki megmunkálási szakértelemtől. Az Ideal Plastic extrudáló sorokat, fröccsöntő préseket és teljes CNC megmunkáló létesítményt működtet egy fedél alatt. Felügyeljük a tuskó hőtörténetét, amely közvetlenül meghatározza az Ön végső megmunkált alkatrészének méretstabilitását.
Minden tétel megfelel a szigorú nemzetközi megfelelési szabványoknak. Közvetlen megmunkálású PEEK CF30 alkatrész-beszállítóként ISO9001:2008, REACH és RoHS tanúsítvánnyal rendelkező anyagokat biztosítunk közvetlenül a repülőgépipar, az autóipar és az ipari gyártási szektor számára.
Akár egyetlen magas hőmérsékletű felszerelés prototípusát készíti, akár nagy mennyiségre van szükségeextrudált PEEK CF30 üreges rudaknehéz gyártási sorozat esetén közvetlenül a gyárral foglalkozik. Küldje el nekünk rajzait, adja meg a folyamatos üzemi hőmérsékletet, és mérnökcsapatunk ellenőrzi az egyedi alkatrészek tűrését, mechanikai határait és pontos átfutási idejét.