Mivel a fejlett berendezések jobb mechanikai stabilitással és hőkezeléssel rendelkező anyagokat igényelnek,Karbon töltött PEEK fóliafelkeltette a figyelmet a repülőgép-alkatrészek, a félvezető berendezések és a precíziós gépek terén. A kulcsfontosságú szempont nem egyszerűen az, hogy mennyi szénszálat adunk hozzá, hanem az, hogy a töltőanyag-arány hogyan befolyásolja a teljes gyártási és alkalmazási folyamatot.
A PEEK vagy poliéter-éterketon egy félkristályos, nagy teljesítményű hőre lágyuló műanyag, amely hőállóságáról, kémiai ellenállásáról, mechanikai szilárdságáról és kopási viselkedéséről ismert. Ezek a jellemzők alkalmassá teszik az igényes ipari környezetben használt alkatrészekhez.
Ennek ellenére a kitöltetlen PEEK nem felel meg minden alkalmazás követelményének. Egyes alkatrészek nagyobb merevséget, kisebb hőtágulást, jobb hőátadást vagy jobb ellenállást igényelnek az ismételt csúszó érintkezéssel szemben. Az apróra vágott szénszál hozzáadása módosítja az anyag szerkezetét, és segít megfelelni ezeknek a követelményeknek.
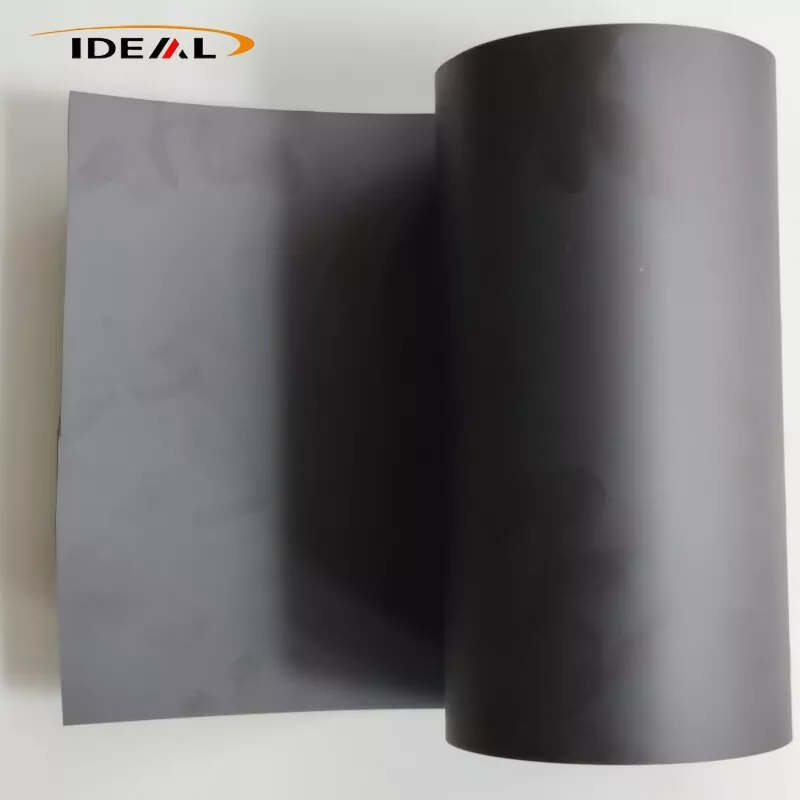
Az öntött filmgyártás során a szénszálat PEEK gyantával keverik össze, mielőtt T-szerszámos lapos présöntéssel és extrudálási eljárással feldolgoznák. Az így kapott fólia fekete megjelenésű, és a természetes PEEK fóliától eltérő mechanikai és termikus jellemzőkkel rendelkezik.
A teljesítményváltozás a szénszál-tartalomtól, a száldiszperziótól, a megmaradt szálhossztól, az extrudálás körülményeitől és az ezt követő hőkezeléstől függ. Ezért a töltőanyag százalékos arányát a tervezett alkalmazási és feldolgozási móddal együtt kell figyelembe venni.
A különböző szénszál-terhelési szintek eltérő egyensúlyt teremtenek az erősítés és a feldolgozhatóság között. A CF10, CF20 és CF30 minőségek szemléltetik, hogy a töltőanyag arány növelése hogyan változtathatja meg az öntött PEEK fólia viselkedését.
| Fokozat | Főbb jellemzők | Feldolgozási szempontok |
|---|---|---|
| CF10 | Alacsonyabb töltőanyag-tartalom, jobb szívósság és folyóképesség, mérsékelt erősítés. | Alkalmas viszonylag vékony öntött fóliákhoz, kevesebb felületen lebegő szálakkal, és viszonylag kisebb a vetemedés kockázata. |
| CF20 | Kiegyensúlyozott merevség, kopásállóság, hővezető képesség és méretstabilitás. | Egyensúlyt biztosít az anyagteljesítmény és az öntött film feldolgozhatósága között. |
| CF30 | Nagyobb merevség, kopásállóság és hővezető képesség. | A magasabb olvadékviszkozitás és ridegség igényesebbé teszi a vékonyréteg-öntést és a másodlagos feldolgozást. |
A CF10 általában könnyebben feldolgozható vékonyabb filmszerkezetekké. Alacsonyabb olvadékviszkozitása jobb folyást biztosít öntés közben, miközben az anyag viszonylag nagyobb rugalmasságot és szívósságot biztosít.
A CF20 a megerősítés és a feldolgozási teljesítmény kiegyensúlyozottabb kombinációját biztosítja. Megfontolható, ha egy alkalmazásnak nagyobb merevségre és kopásállóságra van szüksége anélkül, hogy közvetlenül a CF30-hoz kapcsolódó nagyobb ridegségre kellene áttérni.
A CF30 erősebb erősítést kínál, de nagyobb szénszál-terhelése növeli az olvadék viszkozitását, és megnehezíti az ultravékony filmek stabil előállítását. A termékinformáció a gyakorlatban legalább 0,25 mm-es gyártási vastagságot azonosít ehhez a minőséghez.
MertKarbon töltött PEEK fólia, a megfelelő minőséget a szükséges vastagság, hajlítási feltételek, mechanikai terhelés, hőteljesítmény és másodlagos feldolgozási módszer szerint kell kiválasztani.
A szénszálas erősítés nemcsak a kész anyag tulajdonságait változtatja meg, hanem a PEEK viselkedését is az extrudálás és az öntés során. A töltőanyagtartalom növekedésével az olvadék viszkozitása nő. Ez befolyásolja, hogy az anyag milyen egyenletesen oszlik el a szerszámon keresztül, és hogyan reagál a húzófeszültségre és a hűtésre.
Az öntött fólia gyártása során az olvadt anyag egy lapos szerszámon halad át, és a hűtőhengereken áthúzódik. A stabil olvadékáramlás fontos az egyenletes vastagság és felületminőség megőrzéséhez. A nagyobb szénszálterhelés érzékenyebbé teheti a folyamatot a hőmérsékletre, az extrudálási nyomásra és a húzási körülményekre.
Az egyenetlen száleloszlás látható felületi hibákat, szálak expozícióját vagy az anyagtulajdonságok helyi eltéréseit okozhatja. A túlzott húzási feszültség szintén hozzájárulhat a repedések, lyukak és egyéb filmhibák kialakulásához, különösen a nagyobb töltetű készítmények feldolgozásakor.
Az extrudálás és a hűtés maradék feszültséget hagyhat a film belsejében. Amikor az anyagot ezt követően stancolják, ezek a feszültségek egyenetlenül szabadulhatnak fel, ami a vágott rész felkunkorodását vagy vetemedését okozhatja. A szénszálas orientáció hozzájárulhat az eltérő zsugorodási viselkedéshez a gépirányban és a keresztirányban.
A gradiens hűtés, az ellenőrzött húzási feszültség és az izzítás az e kockázatok csökkentésére alkalmazott eljárások közé tartozik. Ezek a kezelések azonban inkább enyhíthetik az anyagban rejlő anizotrópiát, semmint teljesen megszüntethetik azt.
A szénszál hozzáadásának fő oka a PEEK mátrix teljesítményének módosítása. Számos tulajdonság különösen fontos az ipari felhasználásra szánt fólia értékelésekor.
A szénszál-erősítés növeli a merevséget és segít korlátozni a termikus deformációt. Ez hasznos lehet precíziós távtartókhoz, vékony szerkezeti elemekhez és tömítőelemekhez, amelyeknek meg kell őrizniük geometriájukat mechanikai vagy termikus terhelés esetén.
A szénszál javítja a hőátadást a töltetlen PEEK-hez képest. A benyújtott anyagadatok szerint a természetes PEEK hővezető képessége körülbelül 0,29 W/(m·K), míg a CF10 eléri a 0,5–0,7 W/(m·K), a CF30 pedig a 0,8–1,2 W/(m·K).
| Anyag | Hővezetőképesség |
|---|---|
| Természetes PEEK | Körülbelül 0,29 W/(m·K) |
| CF10 PEEK | 0,5–0,7 W/(m·K) |
| CF30 PEEK | 0,8–1,2 W/(m·K) |
A szénszál-erősítés javíthatja a kopásállóságot és csökkentheti a súrlódást megfelelő csúszó alkalmazásoknál. Ez relevánssá teszi az anyagot az ipari bélések, a súrlódáscsökkentő rétegek és a kopásálló alkatrészek esetében. A tényleges teljesítmény az érintkezési nyomástól, a felületi minőségtől, az ellenfelület anyagától és a működési feltételektől függ.
A magasabb szénszál-tartalom általában csökkenti a fólia rugalmasságát. A CF30 különösen törékenyebb, és enyhe hajlítás hatására mikrorepedések keletkezhetnek. Ismétlődő nagy hajlítással vagy ütéssel járó alkalmazásoknál az alacsonyabb töltésű minőség vagy a töltetlen PEEK megfelelőbb lehet.
A hővezető képesség, a kopásállóság és a méretstabilitás kombinációja a szénszállal töltött PEEK fóliát számos speciális ipari környezetben relevánssá teszi.
A lehetséges alkalmazások közé tartoznak a könnyű árnyékoló rétegek, a magas hőmérsékletű szigetelőelemek és a kopásálló csúszóelemek. Az anyagválasztásnál figyelembe kell venni az üzemi hőmérsékletet, a rezgést, a sugárterhelést és a vonatkozó minősítési követelményeket.
Szénszálas PEEK fólia használható nem lapáttal érintkező szigetelő bélésekhez, szigetelő alátétekhez és kiválasztott kopásálló alkatrészekhez a vákuumberendezésekben. Termikus és mechanikai tulajdonságai magas hőmérsékletnek és ismétlődő mechanikai mozgásnak kitett berendezésekben hasznosak lehetnek.
Az ipari alkalmazások közé tartoznak a csúszó betétek, a súrlódást csökkentő rétegek, a tömítőlemezek és a hőszigetelő párnák. A szükséges vastagságot, síkságot, súrlódási viselkedést és mérettűréseket az alkatrész tervezésének megfelelően meg kell erősíteni.
Az anyagi korlátok ugyanolyan fontosak, mint a lehetséges alkalmazások. A szabványos vágott szénszálas PEEK fóliát nem szabad minden környezethez kiválasztani.
● Nem helyettesíti a dedikált ESD-vezérelt anyagokat, ahol egy meghatározott tartományon belüli stabil felületi ellenállásra van szükség.
● Nem alkalmas nagy tisztaságú félvezető lapkákkal való közvetlen érintkezésre, ahol a szénrészecskék szennyeződése elfogadhatatlan.
● Viszonylag nagy ridegsége miatt alkalmatlan az ismétlődő nagy hajlításokkal járó alkalmazásokhoz.
● Átlátszatlan fekete megjelenése nem felel meg az átlátszó fólia követelményeinek.
● Ne használja olyan környezetben, ahol erős oxidáló közeg van, amely megtámadhatja a PEEK mátrixot.
MertKarbon töltött PEEK fólia, az alkalmazási alkalmasságot a tényleges működési feltételek alapján kell értékelni, nem csak az anyagnév vagy a szénszál százalékos aránya alapján.
Az egyenletes anyagteljesítmény ellenőrzést igényel a gyártási folyamat során. A szénszál-tartalom, a nedvesség, a szálhossz, a vastagság és a belső feszültség egyaránt befolyásolhatja a kész fólia minőségét.
A beérkező kompaundált pellet nedvességtartalma, szénszál-terhelése és megtartott szálhossza ellenőrizhető. Ezek az ellenőrzések segítenek azonosítani az anyagok eltéréseit az extrudálás megkezdése előtt.
A vastagság-ellenőrzés és a felületellenőrzés segít azonosítani az öntés közbeni eltéréseket. Az optikai ellenőrző rendszerek észlelhetik a látható hibákat, például fekete foltokat, lyukakat, karcolásokat és szabadon lebegő szálakat. Az opcionális röntgenvizsgálat használható a beágyazott fémrészecskék szűrésére, ahol előírják.
A késztermék vizsgálata kiterjedhet méretmérésre, felületvizsgálatra, keresztmetszeti elemzésre, mechanikai vizsgálatra és termikus tulajdonságok értékelésére. A kivágott vetemedéstesztek segíthetnek a másodlagos feldolgozás utáni maradékfeszültség-viselkedés felmérésében is.
Ezek a szabályozások különösen fontosak a precíziós alkalmazásoknál, ahol a film síksága, vastagsága és mechanikai tulajdonságai befolyásolják a kész alkatrész teljesítményét.
Guangzhou Ideal Plastic Technology Co., Ltd.beszámol arról, hogy 2014-ben kezdte el szénszálas PEEK fólia gyártását. A bejelentett gyártásellenőrzései kiterjednek a beérkező anyagok ellenőrzésére, az online monitorozásra és a késztermékek laboratóriumi vizsgálatára. A cég hasítási, laminálási és stancolási szolgáltatásokat is nyújt a vonatkozó fóliaspecifikációkhoz.
V: A minőségek főként a szénszál terhelésben és az ebből eredő merevség, kopásállóság, hővezető képesség, szívósság és feldolgozhatóság egyensúlyában különböznek. A CF10 jobb folyóképességet és szívósságot, a CF20 a tulajdonságok kiegyensúlyozott kombinációját, a CF30 pedig nagyobb megerősítést biztosít nagyobb feldolgozási követelmények mellett.
V: A vetemedés az extrudálásból és hűtésből eredő maradék belső feszültséggel, valamint a szénszál orientációja által okozott anizotróp zsugorodással jár. Az izzítás és az ellenőrzött hűtés csökkentheti a kockázatot, bár nem tudják teljesen kiküszöbölni az anyag eredendő anizotrópiáját.
V: Nem feltétlenül. A szabványos vágott szénszálas PEEK fólia félvezető tulajdonságokkal rendelkezik, de ellenállása széles tartományban ingadozhat. Az ellenőrzött ESD-teljesítményt igénylő alkalmazásokhoz erre a célra szolgáló ESD-minőségű anyagot kell használni, ellenőrzött elektromos vizsgálati adatokkal.
V: A CF30 magasabb olvadékviszkozitású és nagyobb a ridegsége, mint a gyengébb töltetű minőségek. A megadott gyártási útmutató megbízható öntvényt azonosít 0,25 mm-es vagy annál nagyobb vastagságnál. A hígabb alkalmazásokat a specifikáció előtt a gyártóval kell értékelni.
V: Az ellenőrzés tartalmazhat nedvességvizsgálatot, szénszál-tartalom-elemzést, szálhossz-vizsgálatot, online vastagság-ellenőrzést, felületvizsgálatot, méretmérést, mechanikai vizsgálatot, hőtesztet és kivágott vetemedés-értékelést.
V: Adja meg a szükséges szénszál minőséget, filmvastagságot, szélességet, tekercs hosszát vagy lap méreteit, felületi követelményeket, feldolgozási módot és tervezett alkalmazást. Szükség esetén meg kell határozni az üzemi hőmérsékletet, a mechanikai terhelést és az elektromos követelményeket is.
A szénszál-erősítés új lehetőségeket teremt a PEEK fólia számára olyan alkalmazásokban, amelyek nagyobb merevséget, jobb hőátadást és jobb kopási viselkedést igényelnek. Ugyanakkor a töltőanyag-tartalom megváltoztatja az anyag rugalmasságát és gyártási jellemzőit. Ezért a megfelelő minőséget úgy kell kiválasztani, hogy egyensúlyba hozza az alkalmazás teljesítményét az öntési stabilitással és a későbbi feldolgozási követelményekkel.