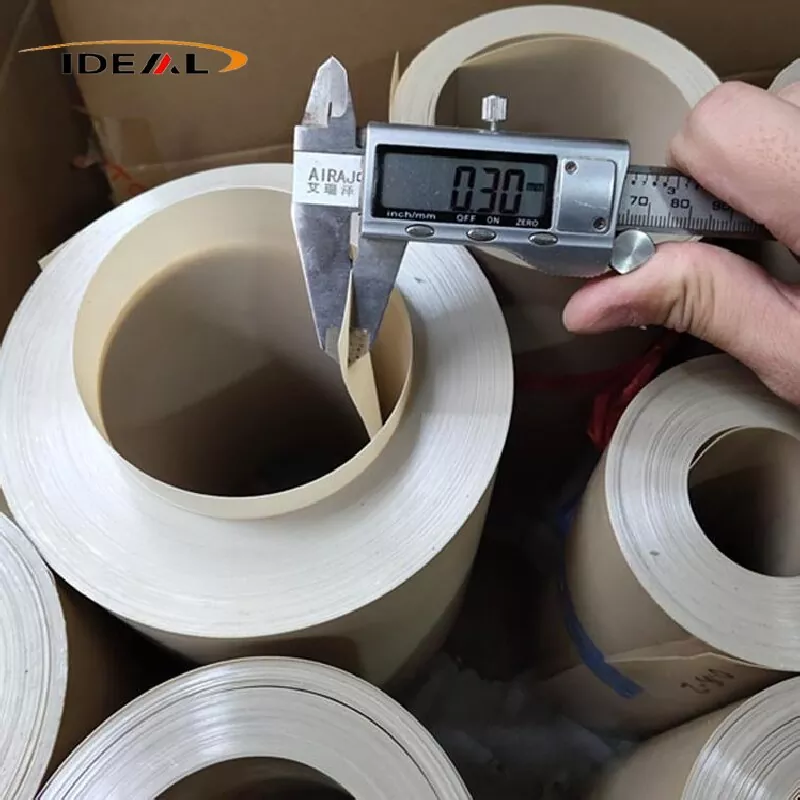
Carbon Filled PEEK Film (vágott szénszállal töltött poliéter-éter-keton öntött fólia) félkristályos, nagy teljesítményű, hőre lágyuló PEEK gyantát használ mátrixként. Apróra vágott PAN-alapú szénszálból áll, és folyamatosan formálják T-szerszámos lapos présöntvény-extrudálási eljárással, hogy fekete műszaki műanyag filmanyagot állítsanak elő.
A szénnel töltött PEEK fólia megőrzi a szűz PEEK alapvető tulajdonságait, beleértve a magas hőmérséklet-állóságot, a vegyszerállóságot, a hidrolízis- és sugárzásállóságot. Eközben jelentős javulást ér el a merevség, a hővezető képesség, az önkenő kopásállóság és a méretstabilitás terén. Az anyag félvezető tulajdonságokkal és alapvető elektromágneses árnyékoló tulajdonságokkal rendelkezik. Elsősorban magas hőmérsékletű kopással, hőelvezetéssel, könnyű kialakítással, vákuumkörnyezetekkel, repüléssel, újenergiával és precíziós gépekkel kapcsolatos alkalmazásokhoz alkalmas.
A szénszálas PEEK film egy folytonos fekete kompozit fólia, amelyet extrudálási minőségű PEEK gyantapelletekből állítanak elő, aprított szénszálakkal keverve, majd öntéssel és magas hőmérsékleten végzett izzítással. Három fő töltőanyag-minőség érhető el: CF10, CF20 és CF30.
A CF10 alacsony töltetű minőség a legalacsonyabb olvadékviszkozitással és optimális folyóképességgel rendelkezik, így ez a legkönnyebb minőségű öntött filmgyártáshoz (0,05–0,3 mm). Kevés lebegő szálat tartalmaz a felületén, megőrzi az ésszerű szívósságát és ellenáll a ridegségnek. A stancolást követő vetemedés viszonylag csekély, ami jó egyensúlyt biztosít az erősítés és a szívósság között.
Hiányosságok: a merevség korlátozott növelése, a hőtágulási együttható enyhe csökkenése, a kopásállóság mérsékelt javulása, valamint az elektromos és hővezető képesség szerény javulása.
A CF20 mérsékelt olvadékviszkozitást mutat, és stabilan önthető filmekbe (0,10-0,40 mm). A CF10-hez képest a modulusa, kopásállósága, hővezető képessége és méretstabilitása jelentősen javult. A ridegség nem érte el a CF30 szintet, és a fólia továbbra is megőrzi elfogadható hajlítási tűrését. A CF20 biztosítja a legjobb egyensúlyt az átfogó anyagteljesítmény és az öntött film feldolgozhatósága között.
A CF30 a legmagasabb erősítést, kopásállóságot és hővezető képességet nyújtja. Az olvadék viszkozitása azonban jelentősen megnő, ami megnehezíti az ultravékony öntött fóliák stabil előállítását; a megbízható gyártás ≥0,25 mm vastagságra korlátozódik. A film nagymértékben megnövekedett ridegséget mutat, és enyhe hajlításkor mikrorepedések keletkezhetnek. A présvágás utáni vetemedés veszélye jelentősen megnő, és a felületen lebegő szálak ellenőrzése kihívást jelent. Az alap CF30 pellet már nagyon alacsony szakadási nyúlással rendelkezik. A vékonyrétegű fóliává való feldolgozás után a belső maradék feszültség felszabadulása jelentősen megnöveli a vetemedés valószínűségét a későbbi stancolási műveletek során.
Ezen tulajdonságkülönbségek alapelve az, hogy a nagyobb szénszál-terhelés növeli az olvadék viszkozitását. Az öntött fólia feldolgozása során az olvadt gyanta egyenletesen szétterül a hasított szerszámon, és egy sor hűtőhengeren áthúzódik. A nagy töltetű készítmények hajlamosak repedésre, felületi lyukasztásra és lebegő szálhibákra, ha húzási feszültségnek vannak kitéve.
Megjegyzés: Ez a leírás csak aprított szénszállal töltött öntött fóliákra vonatkozik; A folyamatos szénszálas prepregek nem tartoznak ide, csakúgy, mint a dedikált ESD antisztatikus minőségek. A közönséges vágott szénszálas PEEK fólia nem egyenértékű a dedikált ESD antisztatikus fóliával. Ellenállási tartománya instabil, és nem használható közvetlenül félvezető minőségű antisztatikus anyagként.
A Guangzhou Ideal 2014-ben megkezdte a szénszálas PEEK fólia gyártását. Az elmúlt több mint tíz évben korszerűsítettük a gyártóberendezéseket, optimalizáltuk a gyártási munkafolyamatokat, és formális minőség-ellenőrzési eljárásokat alakítottunk ki. Szigorú ellenőrzések vannak bevezetve minden szakaszban: a kevert pellet bejövő ellenőrzése, a gyártás közbeni szinkron, valós idejű monitorozás és a gyári laboratóriumi vizsgálatok.
1. Beérkező nyersanyag-ellenőrzés:
V. A nyersanyag nedvességtartalmának elemzésére Karl Fischer nedvességmérőt használnak. A módosított pellet nedvességtartalmát ≤0,02%-ra szabályozzuk, hogy megelőzzük a kész fóliák buborékos és lyukhibáinak kialakulását.
B. A szénszálas töltőanyag terhelés mérésére tokos kemencés hamumaradék tesztet végzünk (kalcinálás 580-600°C-on). A mért töltőanyag-tartalom és a névleges specifikáció közötti megengedett eltérés ≤±0,5 tömeg%.
C. A minta-előkészítéshez szükséges ikercsigás kompaundálás után a szénszálakat pirolízissel választják el. A szálak hosszát optikai mikroszkóp alatt megszámolják, hogy megerősítsék a 0,2–0,6 mm-es cél megtartott szálhossz-tartományt, és azonosítsák a túlzott száltörést.
2. PEEK-fólia szénszálas, valós idejű gyártósor-ellenőrzés:
A. On-line vastagságfigyelés: A β-sugaras vastagságmérő vagy az érintés nélküli lézeres vastagságmérő folyamatos keresztirányú pásztázást végez a teljes tekercs szélességében; valós idejű vastagsági görbék jönnek létre, és a tűréshatáron kívüli szakaszok automatikusan megjelölésre kerülnek. Ez támogatja a szerszámajka zárt hurkú finombeállítását. Alkalmas 0,1-0,5 mm-es folyamatos öntött filmgyártáshoz; a vastagság tűrése ±0,01-0,03 mm.
B. Online CCD vizuális felület-ellenőrző rendszer: a nagy sebességű ipari kamerák azonosítják a felületi hibákat, beleértve a fekete foltokat, égett részecskéket, lyukakat, hosszirányú karcolásokat és lebegő szálakat. A hibák helyét tintasugaras jelöléssel jelölik; A hibás szalagszegmensek a következő tekercselési műveletek során eltávolíthatók. Korlátozások: A CCD vizsgálat nem képes észlelni a felszín alatti fémtörmeléket vagy a belső mikroüregeket; csak a külső filmfelületet vizsgálja.
C. Online röntgenvizsgálat: Az online röntgensugaras hibaérzékelő szűri a filmet a beágyazott keményfém részecskékre. Ez egy csúcskategóriás opcionális berendezés, és nem szabványos konfiguráció minden gyártási sorozathoz.
3. Off-line késztermék laboratóriumi vizsgálata:
A. Méret- és megjelenésvizsgálat: a film vastagságát digitális mikrométerrel mérjük; a szélességet, a hosszúságot és a tekercs végfelületét acél mérési szabályokkal ellenőrzik. A felület minőségét vizuális megfigyeléssel, sztereomikroszkópos vizsgálattal kombinálva értékelik a lebegő szálak súlyosságát; különbséget tesznek a halvány felületi textúra és a kiálló, szabadon lebegő szálak között. A felületi karcolásokat és a fekete foltokat formálisan rögzítik.
B. Mikrostruktúra kimutatás: A mintákat metallográfiai keresztmetszeti elemzéshez készítik elő. Felmérjük a szénszálas diszperziót, ellenőrizzük a szálak agglomerációját és számszerűsítjük a belső porozitást. A porozitásra vonatkozó belső ellenőrzési célunk 2% alatt van; Szűrjük a finom beágyazott fémtörmeléket is. A DSC (differenciális pásztázó kalorimetria) az olvadási csúcshőmérséklet, a kristályosság és az üvegesedési hőmérséklet (Tg) tesztelésére szolgál. A belső kristályosság 25-32%-on belül szabályozott; tételenkénti kristályossági változást figyelnek a lágyító kezelés hatékonyságának értékelésére.
C. Mechanikai tulajdonságok vizsgálata: Az ISO527-3 szerint a szakítómodulust, a szakítószilárdságot és a szakadási nyúlást külön-külön vizsgálják az extrudálógép iránya (MD) és keresztiránya (TD) mentén. Az MD-TD modulusarány kiszámítása ≤1,6 belső szabályozási határértékkel az anizotrópia kezelésére szolgál.
D. Maradék belső feszültség kiértékelése stancolt vetemedésteszttel: Készítsen elő 100 mm × 100 mm-es négyzet alakú C szénszálas PEEK filmmintákat, fektesse szabadon egy lapos üveglapra, és hagyja őket szobahőmérsékleten 24 órán át pihenni. Minden minta sarokív magasságát megmérjük. Szabványos nem izzított minőségek esetén a maximális megengedett ívmagasság ≤6 mm; precíziós offline hőkezelésű minőségeknél az ív magasságának ≤ 2-3 mm-nek kell lennie.
E. A termikus tulajdonságok vizsgálata: A hőelhajlási hőmérsékletet (HDT, ISO75) és a hőtágulási együtthatót (CTE) MD és TD irányban is megmérik a méretstabilitás értékelésére magas és alacsony hőmérsékleti ciklusokban.
F. Súrlódási és kopásállósági vizsgálat: A súrlódási együttható és a kopás mértékének meghatározásához a kopásállósági teljesítmény értékeléséhez a Taber kopásvizsgálatot végzik.
A. A metallográfiai keresztmetszet-elemzés és a szakítóvizsgálat roncsolásos mintavételi vizsgálat; nem tudják garantálni, hogy a teljes tekercs minden pozíciója hibamentes.
B. Az online röntgensugaras fémhibák észlelése prémium opcionális berendezés. Az olvadékszűrés önmagában nem tudja 100%-ban kiküszöbölni a fémes idegen szennyeződések nyomaiból eredő kockázatot.
C. A vetemedésteszt csak közvetett értékelést ad a maradék belső feszültségről; nincs közvetlen vizsgálati módszer, amely számszerű maradékfeszültség-értéket adna.
D. Az MD-TD anizotrópia csak a mintából vett mintákon értékelhető; az öntött fólia gyártási folyamata nem tudja teljesen kiküszöbölni ezt a benne rejlő anizotróp viselkedést.
A fent említett minőség-ellenőrzési eljárások végrehajtásával a szénnel töltött PEEK fóliánk mindkét oldalon sík, sima felülettel rendelkezik, egyenletes mattfekete felülettel és egyenletes színnel az egész weben.
1. Nincsenek minőséget befolyásoló hibák, mint például szén-agglomeráció által okozott kemény fekete foltok, buborékok, tűlyukak, vastagságon átnyúló repedések, mély karcolások, olajfoltok vagy idegen zárványok.
2. A tekercs végfelületei tiszták, nincsenek teleszkópos vagy rosszul beállított tekercsrétegek. A tekercselés egyenletes és szoros; elválasztó védőfóliát helyezünk az egymást követő sebrétegek közé.
3. Kemény, kiemelkedő fekete foltok, beágyazott fémes kemény zárványok, áthatoló lyukak, folyamatos karcolások, buborékok és ráncok nem megengedettek.
4. A vastagság, a mechanikai teljesítmény és a hamutartalom vizsgálati eredményei egy gyártási tételen belül elfogadható tartományon belül ingadoznak.
5. Minden tételhez COC gyári ellenőrzési tanúsítványt állítanak ki, amely tartalmazza a tételszámot, a töltőanyag töltést, a film vastagságát és a teljes mechanikai vizsgálati adatokat.
| Termék neve | Karbon töltött PEEK fólia |
| Anyag | CF10 PEEK, CF20 PEEK, CF30 PEEK |
| Szín (töltőanyag) | Egységes matt fekete |
| Hagyományos vastagság | 12μm, 25μm, 50μm, 100μm, 200μm, 500μm, 1mm |
| Szélesség | A 300 mm, 500 mm, 620 mm, 1000 mm bármilyen keskeny szélességű, testreszabott hasítást támogat |
| Hossz | 50m, 100m, hosszú és rövid tekercs igény szerint testreszabható |
| minta | Meg kell tárgyalni |
| Tanúsítványok | ISO9001:2012 |
| Támogató szolgáltatások | vágás, laminálás, stancolási feldolgozás, különféle típusú egyrészes tömítés késztermékek testreszabhatók |
1. Hővezető képesség: A Pure PEEK hővezető képessége mindössze 0,29 W/(m·K). A CF10 0,5–0,7 W/(m·K), míg a CF30 0,8–1,2 W/(m·K) 3–4-szer nagyobb hőelvezetési hatékonyságot biztosít, mint a tiszta PEEK.
2. Rendkívül alacsony hőtágulási együttható (CTE). A szénszálas váz korlátozza a gyanta termikus deformációját, minimális méreteltérést biztosítva a termikus ciklus során.
3. Az izzítási és alakítási kezelést követően a fólia 260 °C-on ≤0,5%-os hőzsugorodási rátát ér el, ami stabil méretpontosságot tart fenn az ultravékony precíziós tömítéseknél.
1. Az anyag kiváló önkenő képességgel rendelkezik, súrlódási tényezője több mint 40%-kal alacsonyabb, mint a tiszta PEEK. Támogatja a hosszú távú stabil működést olajkenés nélkül.
2. Kiemelkedő fáradtságállóságot biztosít, és ellenáll a repedésnek vagy törésnek oda-vissza csúszás és ismételt összenyomás hatására.
3. Korlátozások: A szénnel töltött PEEK-fólia szívóssága kisebb, mint a megnövekedett ridegségű, töltetlen természetes PEEK-fólia, így alkalmatlan a gyakori nagy hajlítási vagy ütési igénybevétellel járó forgatókönyvekhez.
4. Hosszan tartó extrém oda-vissza csúszás esetén a fólia nyomokban kemény rosttörmeléket képezhet, ezért nem alkalmazható nagy pontosságú litográfiai lapkafelületekkel való közvetlen érintkezésre.
A belső szénszálak folytonos vezető hálózatot alkotnak, stabil felületi ellenállást biztosítva 10³–10⁸ Ω/nm. Az anyag félvezető tulajdonságokat és alapvető EMI-árnyékolási teljesítményt mutat, amely elnyeli és leválasztja a kábelek és tápmodulok által keltett szórt elektromágneses interferenciát.
A szénszálas PEEK fólia magas hővezető képességet, kiváló kopásállóságot, elektromágneses árnyékolási teljesítményt és vákuumstabilitást egyesít, így támogatja a széles körű ipari alkalmazásokat az alábbiak szerint:
EMI-árnyékoló fóliaként szolgál légkábelekhez, helyettesítve a hagyományos réz- és alumíniumfóliát, és több mint 30%-kal csökkenti az alkatrészek tömegét. Magas hőmérsékletű, olajálló szigetelő bélésként működik a repülőgép motorterében, ellenáll a repülőgép-üzemanyag és a hidraulikafolyadék korróziójának. Sugárzásálló, alacsony gázkibocsátású tulajdonságai ideálissá teszik a műhold vákuummodulok szigetelését szélsőséges térhőmérséklet-különbségek mellett. Használják precíziós drónátviteli mechanizmusok kopásálló csúszó tömítéseihez is.
Alacsony gázkibocsátással, alacsony ioncsapadékkal, magas hővezető képességgel és stabil vákuum-magas hőmérsékletű méretstabilitással a szénszállal töltött PEEK fóliát széles körben használják félvezető eljárásokban. A tipikus alkalmazások közé tartozik a magas hőmérsékletű szigetelő bélés maratáshoz, PVD, CVD és plazmatisztító vákuumkamrák; hővezető, kopásálló ultravékony tömítések ostyaátviteli szerelvényekhez; hőleadó szigetelő fóliák CMP tartógyűrűkhöz; és hővezető kopásálló bélés magas hőmérsékletű forgácsvizsgáló padokhoz.
Alkalmazható önkenő csúszó fóliákra nagy sebességű lineáris vezetők és szállítószalag görgők számára, magas hőmérsékletű leválasztó fóliák fröccsöntő és forró présformákhoz, hő- és olajálló tömítőlemezek hidraulikus szelepekhez és szivattyútestekhez, valamint súrlódásgátló hőszigetelő betétek a robotcsuklókhoz a súrlódási hő felhalmozódás elkerülése érdekében.
Alkalmas elektronmikroszkóp és optikai bevonógép vákuumkamráinak hőszigetelő burkolatára, fizikai és kémiai vizsgálóberendezések magas hőmérsékletű korrózióálló rögzítőtömítéseire, valamint nukleáris érzékelő műszerek sugárzásálló védőfóliáira.
1. Ultra-nagy tisztaságú félvezető eljárások, amelyek közvetlen szeletérintkezést foglalnak magukban, ahol a széntörmelék leválása felületi szennyeződést okozhat.
2. Stabil ESD-teljesítményt igénylő alkalmazások 10⁶–10⁹ Ω/nm-en belül, mivel ez az anyag ellenőrizetlen, nagy ellenállás-ingadozást mutat, és nem felel meg a szabványos statikus-disszipatív követelményeknek.
3. Ismételt hajlítást és rugalmas rugalmasságot igénylő alkatrészek az anyag eredendő ridegsége és kis szakadási nyúlása miatt.
4. Optikai átlátszó alkatrészek, mivel a fólia teljesen fekete és átlátszatlan.
5. Ultra-nagy síkságú nulla vetemedésmentes lapalkalmazások. Az öntési folyamat a szálak inherens orientációját hozza létre; Az izzítás csak a maradék feszültséget enyhíti, és nem tud teljes nulla vetemedést elérni. Az ultramagas síkság további CNC kétoldalas precíziós marást igényel.
6. Munkakörülmények erős oxidáló közegekkel, például tömény kénsavval, amely korrodálja a PEEK hordozót.
A1: A főáramú 0,1–0,5 mm vastagságtartományban az általános ipari minőség ±0,02–0,04 mm vastagságtűrést biztosít, míg a precíziós minőség ±0,01–0,03 mm. A tekercsszélesség tűrése ±2 mm, a vágott lemez tűrése ±1 mm. Az ultravékony, 0,1 mm alatti idomok laza tűrésszabványokat alkalmaznak, amelyeket műszaki megállapodás erősít meg.
A2: A vágás utáni vetemedést főként az extrudáló öntés során keletkező bezárt maradó belső feszültség, valamint a gépi irányú szénszál-orientáció által kiváltott anizotróp zsugorodás okozza. Az offline lágyított minőségek hatékonyan csökkentik a vetemedés kockázatát, bár az anyag eredendő anizotrópiáját nem lehet teljesen kiküszöbölni. Az ultraprecíziós feldolgozási igényű ügyfelek helyszíni másodlagos izzítást hajthatnak végre a laposság további stabilizálása érdekében.
A3: Az öntött szénnel töltött PEEK fólia maradékfeszültségének és anizotrópiájának minimalizálása érdekében alapvető folyamatszabályozást alkalmazunk, beleértve a gradiens lassú hűtést a gyors kioltás helyett, az alacsony húzási feszültséget, az alacsony nyírásra optimalizált csavarkonfigurációt és a professzionális offline hőkezelést. Minőségellenőrző rendszerünk szigorúan figyeli az MD-TD modulusarányt és a stancolt vetemedés szintjét. Ne feledje, hogy az inherens anyag anizotrópiája csak mérsékelhető, nem teljesen megszüntethető.
A4: A fő tekercs szélessége 300-650 mm, és tovább vágható egyedi keskeny szélességekre. A tekercs hossza vastagságonként változik: a 0,1–0,25 mm-es vékony filmek jellemzően 25–50 m/tekercs, a közepes vastagságú 0,3–0,5 mm-esek pedig 50–100 m/tekercsek, mindegyik 76 mm-es belső átmérőjű maggal van felszerelve.
A5: A szabványos szénnel töltött PEEK fólia instabil, széles tartományú félvezető ellenállással rendelkezik, 10³–10⁵ Ω/nm. Ez nem formális ESD-vezérelt statikus disszipatív anyag, és nem képes stabil ellenállást fenntartani a szabványos 10⁶–10⁹ Ω/sq ESD tartományon belül. A formális félvezető ESD alkalmazásokhoz speciális ESD-stabilizált PEEK fólia szükséges.
A6: Nem. A szabványos szénnel töltött PEEK-fólia súrlódó csúszás hatására finom szén-mikrorészecskéket bocsát ki, ami komoly szennyeződést okoz, ha közvetlenül érintkezik az ostyákkal. Ez az anyag csak nem lapát-érintkezésű kopóbetétekhez és szigetelő alátétekhez alkalmas félvezető berendezések belsejében. Az ostyával érintkező precíziós alkatrészeket nagy tisztaságú, félvezető minőségű ESD PEEK anyagokból kell előállítani.