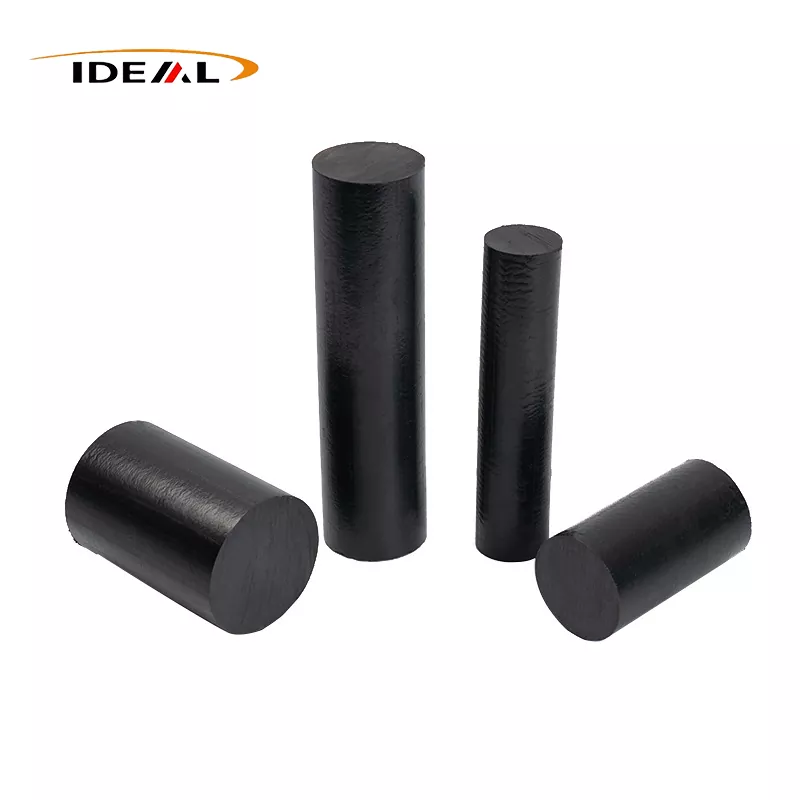
Az Ideal Plastic szabvány AS568 és GB specifikációjú PEEK O-gyűrűket, valamint egyedi, nem szabványos méreteket kínál. A szűz PEEK és módosított minőségek – például szénszálas vagy grafittöltésű – O-gyűrűk precíziós CNC megmunkálás és magas hőmérsékletű fröccsöntés kombinációjával készülnek. Az átfogó feszültségmentesítő izzítási eljárás hatékonyan kiküszöböli az olyan problémákat, mint a deformáció, duzzanat és a hőciklus okozta szivárgás, így biztosítva a méretpontosságot és a stabilitást, amely sokkal jobb, mint a szabványos műanyag tömítések. Kérjen árajánlatot!
Az Ideal Plastic gyártó által biztosított PEEK O-gyűrűk merev, precíziós statikus tömítőelemek. Főleg statikus tömítésre és kis sebességű, rövid löketű mikromozgásos tömítésre tervezték, extrém munkakörülmények között is képesek megfelelni a tömítési követelményeknek.
Pontosan kitöltik az illeszkedő részek közötti hézagokat, hogy hatékonyan megakadályozzák a folyadékszivárgást, a gázszivárgást és a vákuumveszteséget. Eközben megakadályozzák a külső por, szennyeződések és szennyeződések bejutását a berendezésbe, így biztosítva a megbízható általános tömítési teljesítményt.
A kerek hurok alakú és kör keresztmetszetű PEEK O-gyűrűk felszereléséhez szabványos O-gyűrű hornyokra van szükség, amelyeket előre megmunkáltak a berendezésen. Az AS568 US szabványoknak és a nemzeti metrikus szabványoknak megfelelően gyártva, kiváló univerzális kompatibilitás mellett támogatják a nagyszabású szabványosított gyártást.
A PEEK O-gyűrűk alapvetően különböznek a PEEK tömítésektől, és nem cserélhetők ki önkényesen. A PEEK O-gyűrűk hornyos tömítésre szolgálnak a stabil statikus tömítés és az enyhe dinamikus tömítés elérése érdekében. Ezzel szemben a PEEK tömítések rugalmas körvonalakkal, változatos vastagsági opciókkal és testreszabható profilokkal rendelkeznek. Nagy felületű tömítést valósítanak meg karimás felületi összenyomással, és alkalmasak különféle széles, lapos karimás tömítőfelületekre.
Szigorúan tilos a karimás tömítéseket PEEK O-gyűrűkre cserélni. Az O-gyűrűk rendkívül kis érintkezési felülete egyenetlen összenyomást okoz a karima felületén, és nagymértékben növeli a tömítés meghibásodásának kockázatát.
A kiváló minőségű PEEK anyagból készült termék magas olvadásponttal, gyenge olvadékfolyékonysággal és nyilvánvaló kristályosodási zsugorodással rendelkezik, így nagy szerkezeti stabilitást és alkalmazkodóképességet biztosít a kemény ipari munkakörülményekhez.
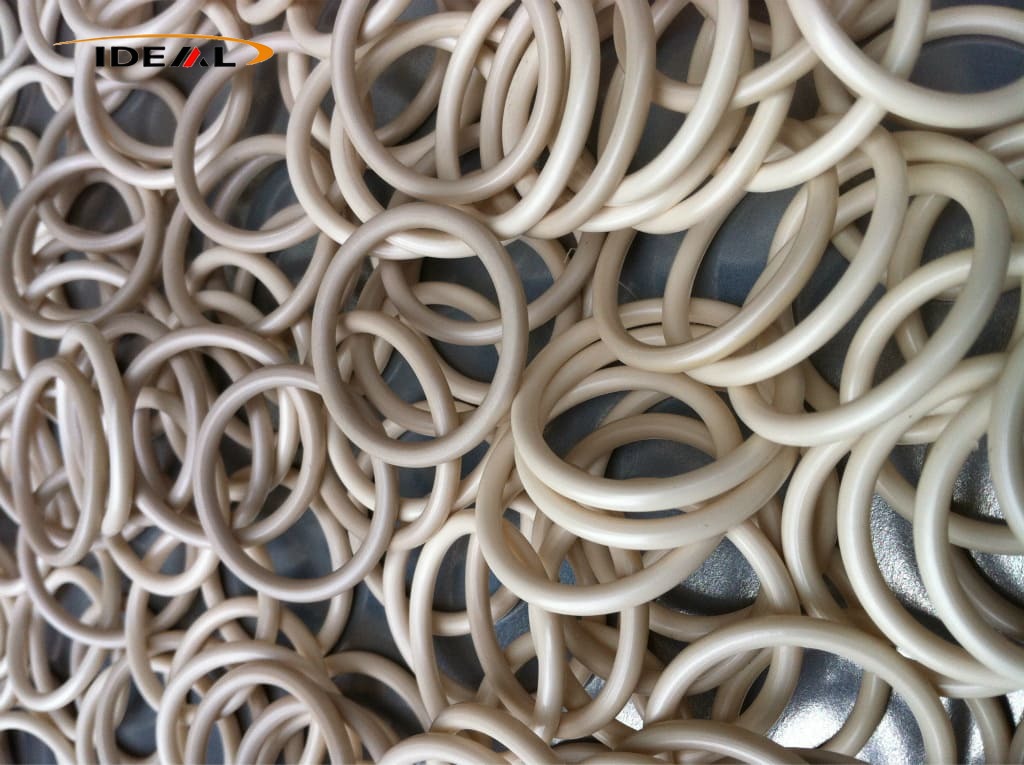
Merev, precíziós statikus tömítőalkatrészként a termékek extrém körülmények között is alkalmazhatók statikus tömítésre és kis sebességű mikromozgásos tömítésre. Megbízhatóan megakadályozzák a folyadék- és gázszivárgást, elkerülik a vákuumveszteséget, és elszigetelik a külső szennyeződéseket, megőrizve a hosszú távú stabil tömítési teljesítményt.
A szabványos kör alakú, kerek keresztmetszetű szerkezetnek köszönhetően az O-gyűrűk tökéletesen illeszkednek a szabványos gyűrű alakú hornyokba. A szoros belső érintkezés stabil statikus tömítést és enyhe dinamikus tömítést biztosít.
Szigorúan az AS568 US szabványoknak és a nemzeti metrikus szabványoknak megfelelően gyártott termékek egységes specifikációkkal rendelkeznek, támogatva a nagyszabású ipari szabványosított gyártást, erős egyetemességgel és alkalmazkodóképességgel.
A PEEK O-gyűrűk és a PEEK tömítések eltérő alkalmazási pozícióval rendelkeznek. Az O-gyűrűk horony típusú tömítésekre specializálódtak, míg a testreszabható PEEK tömítések alkalmazkodnak a nagy felületű lapos karimás tömítéshez. A tömítés meghibásodásának elkerülése érdekében az önkényes csere tilos.
A PEEK anyag rejlő tulajdonságait kihasználva a termékek a magas olvadáspontnak köszönhetően magas hőmérséklet-állósággal rendelkeznek. Gyenge olvadékfolyékonyságuk és jelentős kristályosodási zsugorodásuk magas szerkezeti alakítási stabilitást biztosít, amely alkalmas hosszú távú használatra összetett és kemény ipari környezetben.
A professzionális hornyos tömítőszerkezet egyenletes összenyomást és szoros illeszkedést biztosít. A tömítések lapos tömörítési módjától eltérően hatékonyan elkerüli a karima felületeinek egyenetlen feszültségét, és kiküszöböli a szivárgás és a tömítés meghibásodásának rejtett veszélyeit.
|
Tétel
|
Specifikáció
|
|---|---|
|
Termék neve
|
PEEK (poliéter-éter-keton) O-gyűrűk
|
|
Anyag
|
Töltetlen PEEK, Carbon Filled PEEK, Grafit/PTFE töltött PEEK
|
|
Szín
|
Fekete, bézs
|
|
US szabvány AS568 keresztmetszet átmérő
|
1,78 mm (0,070"), 2,62 mm (0,103"), 3,53 mm (0,139"), 5,33 mm (0,210")
|
|
GB/T3452.1 Keresztmetszet átmérő
|
1,80 mm, 2,65 mm, 3,55 mm, 5,30 mm, 7,00 mm
|
|
Mintaszolgáltatás
|
Meg kell tárgyalni
|
|
Tanúsítványok
|
ISO9001, RoHS, REACH
|
|
Méret szabványos besorolás
|
US szabványos AS568 PEEK O-gyűrűk, GB/T 3452.1 szabványos PEEK O-gyűrűk, nem szabványos testreszabás
|
Az általános célú műanyagokhoz képest a PEEK O-gyűrűk gyártása sokkal nagyobb technikai akadályokat jelent. Két kiforrott tömeggyártási folyamat uralja az ipart: a precíziós CNC megmunkálás és a magas hőmérsékletű precíziós fröccsöntés. A két módszer nagymértékben különbözik a kész alkatrészek jellemzőiben, a megfelelő rendelési mennyiségben és a teljes költségsávban.
|
Feldolgozó modul
|
Részletes leírás
|
|---|---|
|
Teljes gyártási munkafolyamat
|
Kezdje az importált tiszta PEEK rudak és lemezanyagok minőségellenőrzésével. A nyersdarabok előmelegítésen esnek át a nyersanyag belső feszültségének előzetes kiküszöbölésére. A gyűrű alakú félkész termékek előállításához szükséges előzetes CNC esztergálás után precíziós simítóesztergálást végeznek a keresztmetszeti profil optimalizálása érdekében, majd koncentrikussági kalibrációt végeznek. Minden munkadarab másodlagos feszültségmentesítő izzítást kap a vágási maradék feszültség eltávolítására, majd a szállítás előtt felületi polírozáson, sorja eltávolításon és teljes méretvizsgálaton esik át.
|
|
Kulcsfeldolgozási kihívások
|
A vékony falú gyűrű alakú PEEK munkadarabok szerkezetileg törékenyek. A hagyományos befogási és vágási módszerek könnyen mechanikai vibrációt és rugalmas deformációt okoznak. A rögzítő kioldása után az anyag visszapattanása kerekedetlenséghez, ovális torzulásokhoz és szabálytalan formákhoz vezet, ami rossz összeszerelési pontosságot és rejtett tömítésszivárgás kockázatát eredményezi.
|
|
Testreszabott optimalizálási megoldások
|
Szereljen fel testreszabott rugalmas puha rögzítőket a koncentrált szorítónyomás eloszlatására és a helyi extrudálási deformáció elkerülésére. Használjon nagy felületű támasztó pozicionálást, hogy javítsa a munkadarab általános stabilitását a feldolgozás során. Használja a professzionális PEEK speciális vágószerszámokat, és csökkentse az adagolási sebességet, hogy gyengítse a vágási hatást és a vibrációt. Végezze el a rögzítés fokozatos meglazítását a megmunkálás után, hogy megakadályozza a hirtelen feszültségleadást és az alkatrész maradandó deformációját.
|
|
Feldolgozó modul
|
Részletes leírás
|
|---|---|
|
Szabványos öntési eljárás
|
A PEEK pelleteket teljesen megszárítják és párátlanítják a nedvességhibák kiküszöbölése érdekében. A nyersanyagokat egyenletesen megolvasztják a hordóban, állandó 360-400°C hőmérsékleten, majd nagy nyomáson állandó hőmérsékletű (180-210°C) formába injektálják. Precíz nyomástartást alkalmaznak az anyagkristályosodás szabványosítására, majd fokozatos lassú hűtést. A szétszerelés után minden alkatrész egységes izzítási feszültségmentesítésen, gyorsvágáson és átfogó méretellenőrzésen esik át a minősített késztermékek biztosítása érdekében.
|
|
A folyamat belső nehézségei
|
A PEEK anyag magas kristályossággal és folyamatos zsugorodást mutat a hűtési és alakítási fázisban. A fröccsöntési hőmérséklet enyhe ingadozása közvetlenül a belső átmérő és a zsinórátmérő inkonzisztens zsugorodását okozza, ami instabil mérettűrést és a kész O-gyűrűk gyenge tételes egyenletességét eredményezi.
|
|
Precíziós ellenőrzési intézkedések
|
Végezze el a zárt hurkú állandó hőmérséklet-szabályozást mind a hordó, mind a forma esetében, hogy folyamatosan rögzítse a hőmérséklet-tartományt és minimalizálja a hőingadozást. Finomhangolja a nyomástartási időt és a hűtési ciklus paramétereit, hogy az anyag kristályosodási sebességét és zsugorodási sebességét minden irányban egyensúlyba hozza. A késztermékek belső feszültségének egységesítése az öntés utáni izzítással, alapvetően javítva a sorozatgyártású PEEK O-gyűrűk méretstabilitását.
|
A tömör szűz PEEK alapanyagból megmunkált PEEK O-gyűrűk merev, precíziós statikus tömítőelemek. A gumiból, nejlonból, POM-ból vagy szabványos PTFE-ből készült elasztikus tömítésektől eltérően megbízható tömítőképességet biztosítanak zord környezetben, ahol a hagyományos tömítőanyagok nehezen tudják megtartani a teljesítményt.
A stabil molekuláris összetételnek köszönhetően a PEEK figyelemreméltóan ellenáll a kúszásnak. Az izzítási kezelés megszünteti a belső maradék feszültséget, lehetővé téve, hogy ezek az O-gyűrűk szorosan érintkezzenek a tömítőfelületekkel ingadozó hőmérséklet és folyamatos nyomás mellett. A berendezés karbantartási ciklusa jelentősen meghosszabbítható.
Az anyag sokféle kenőanyagot, hűtőfolyadékot és hidraulikafolyadékot tolerál. Megakadályozza a duzzadást, feloldódást vagy ridegedést, amikor enyhe korrozív anyagok hatásának van kitéve, így illeszkedik a vegyi csővezetékek és folyadékfeldolgozó rendszerek statikus tömítési pontjaihoz.
A fűtőkamrákba és a gyakori hőmérséklet-eltolódású berendezésekbe szerelt PEEK O-gyűrűk nem lágyulnak meg és nem deformálódnak, mint a hagyományos műanyagok. Eredeti keresztmetszeti alakja terhelés alatt megmarad, megakadályozva a tömítési rés tágulását és a tartós szivárgást magas hőmérsékletű statikus körülmények között.
A PEEK alapgyanta nem tartalmaz lágyítót vagy illékony adalékanyagokat. Az illékony kibocsátás minimális marad magas hőmérsékleten, kiküszöbölve a részecskék szennyeződését a lezárt kamrákban. Ez a tulajdonság teszi a PEEK O-gyűrűket széles körben használt félvezető lapka-feldolgozó berendezésekhez, vákuumtartályokhoz és orvosi sterilizáló gépekhez.
A merev, precíziós statikus tömítések közé sorolt PEEK O-gyűrűk kiemelkednek a magas hőmérséklet-tűrés, a kiemelkedő kúszásállóság, a kémiai tehetetlenség, az alacsony gázkibocsátás és a benne rejlő önkenés miatt. Elsősorban statikus tömítésre és kis sebességű, rövid löketű mikro dugattyús tömítésre tervezték, és nem alkalmasak nagyfrekvenciás, hosszú távú dinamikus dugattyús tömítési szolgáltatásokra.
A szűz minőségű PEEK rendkívül alacsony illékonysággal rendelkezik, hogy elkerülje a kamra szennyeződését, és ellenáll a kúszás okozta mikroszivárgásnak a hosszú távú vákuum működés során.
Ezek az eszközök enyhe folyamatos mozgással és szakaszos start-stop ciklusokkal működnek, ahol a rendszeres zsírutántöltés nem praktikus. A PEEK természetes önkenő tulajdonsága karbantartásmentes működést tesz lehetővé.
A berendezés drasztikus hőmérséklet-ingadozásokkal és vegyi közeg expozícióval szembesül; a szabványos műanyag tömítések ilyen környezetben könnyen megduzzadnak és lebomlanak.
-60°C és 260°C közötti ciklikus hőmérsékletet visel el, és ellenáll a deformációnak és a szivárgásnak az ismételt hőváltozások közepette.
- Egyedi PEEK O-gyűrűkre specializálódott (merev műanyag tömítőelemek)
- Magas hőmérsékletű, nagynyomású, vákuum és korrozív környezetekhez tervezve
- Az extrém munkakörülményekhez helyettesíti a hagyományos gumitömítéseket
- Megszünteti a rejtett szivárgást és az időszakos tömítési hibákat
- Ellenáll a kúszás deformációjának hosszú ideig tartó magas hő hatására
- Csökkenti az illékony gázkibocsátást és a részecskék szennyeződését vákuumban
- Stabil tömítési teljesítményt biztosít a kritikus berendezésekben
- Csak 100% szűz PEEK gyantát használ
- Nincsenek újrahasznosított anyagok félvezető, orvosi és tiszta alkalmazásokhoz
- A munkakörülmények, a precíziós igények és a rendelési mennyiség alapján kiválasztott anyagok
- Alacsony gázkibocsátás, nulla részecskevesztés, megfelel a szigorú tisztasági előírásoknak
- Vevői rajzok vagy szabványos specifikációk alapján gyártva: AS568 / GB/T3452
- A belső átmérő (ID) és a vezeték átmérőjének szigorú ellenőrzése
- Ívelt tömítőfelület karcoktól, horpadásoktól, pórusoktól, repedésektől és zárványoktól
- Nincs sorja, villanás vagy látható szerszámnyom
- A tömítési területektől távol elhelyezett öntővonalak (öntött alkatrészekhez)
- Kötelező izzítás minden csúcskategóriás PEEK O-gyűrűnél
- Megszünteti a megmunkálásból és formázásból származó maradék feszültséget
- Megakadályozza a deformációt, a hézagmegnagyobbodást és a hőciklus okozta szivárgást
- Hosszú távú méretstabilitást biztosít
- Házon belüli precíziós CNC műhelyek
- Támogatja a testreszabást rajzokkal vagy mintákkal
- CNC megmunkálásra és precíziós fröccsöntésre egyaránt alkalmas
- Állandó minőség kis tételekben és tömeggyártásban
- Félvezető gyártó berendezések
- Orvosi eszközök és sterilizáló rendszerek
- Nagy vákuumkamrák és alkatrészek
- Új energetikai, vegyi és precíziós műszerek
- Világszerte exportált termékek
- Nemzetközi ügyfeleket szolgál ki a csúcskategóriás berendezésiparban
- Koncentráljon a hosszú távú, stabil és megbízható tömítési partnerségekre
A1: A CNC megmunkáláshoz nincs szükség egyedi formákra, és gyorsabb átfutási időt biztosít. Támogatja a teljesen nem szabványos egyedi méreteket, és szigorúbb feszültségszabályozást kínál, tökéletesen alkalmas mintákhoz, kis tételes rendelésekhez, valamint nagy pontosságú tömítési alkalmazásokhoz félvezető- és orvosi területeken. A fröccsöntés költséghatékony a nagy volumenű, szabványos méretű megrendeléseknél, bár öntőforma díjakat kell fizetni, és az átfutási idő hosszabb. Megoszthatja rajzait, rendelési mennyiségét és munkakörülményeit, és ennek megfelelően ajánljuk a legmegfelelőbb gyártási megoldást.
A2: A hőkezelés erősen ajánlott a magas hőmérsékletű, vákuum vagy folyamatosan nyomás alatt álló környezetben alkalmazott tömítéseknél. Alacsony nyomású szobahőmérsékleten történő általános alkalmazásoknál a folyamat elhagyható, hogy az Ön értékelése alapján csökkentse a költségeket.
3. válasz: Az alábbiakban négy gyakori kiváltó ok található:
① A hornyokat úgy tervezték, hogy illeszkedjenek a gumi O-gyűrűkhöz, ami nem illeszkedik a tömörítési arányokhoz;
② A tömítések kihagyják az izzítási kezelést, és fokozatosan deformálódnak, ahogy a maradékfeszültség felszabadul az üzemi körülmények között;
③ Látható szerszámnyomok vagy sorja vannak a tömítőfelületeken;
④ A berendezés hornyainak rossz megmunkálási pontossága.
Kérjük, adja meg működési paramétereit és horonyrajzait, mi pedig elemezzük a problémát és célzott megoldásokat javasolunk.
4. válasz: Gondos értékelésre van szükség az olyan forgatókönyveknél, ahol folyamatos erős ütések és erős nagyfrekvenciás vibráció lép fel. A PEEK nagy merevséggel, ugyanakkor alacsony rugalmassággal rendelkezik, így a statikus tömítéseknél a legjobb. Erősen vibráló környezetben javasoljuk a horonyszerkezetek optimalizálását vagy alternatívaként a töltött módosított PEEK minőségek feltárását.