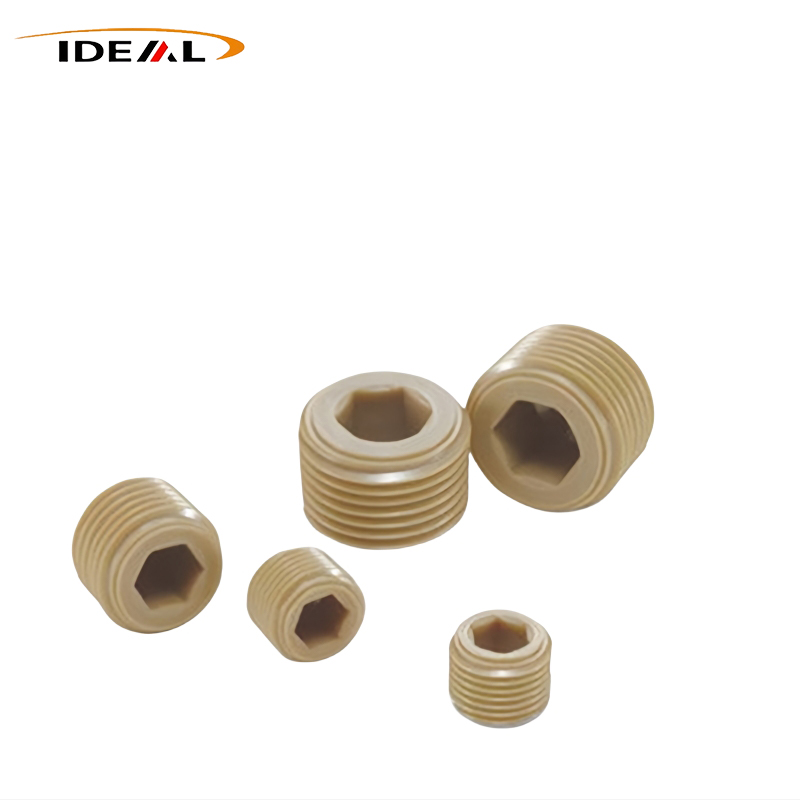
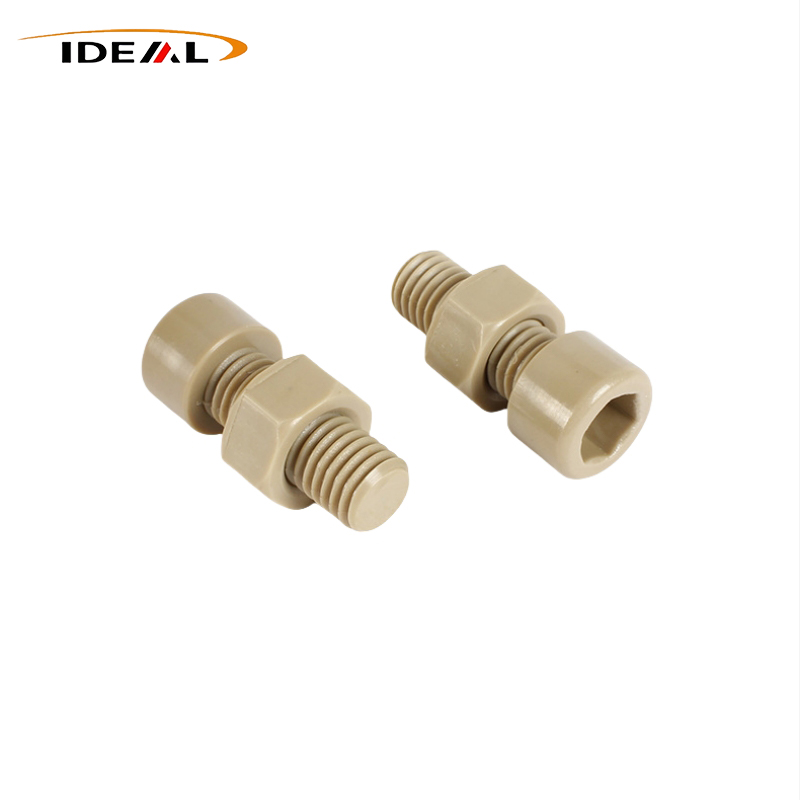
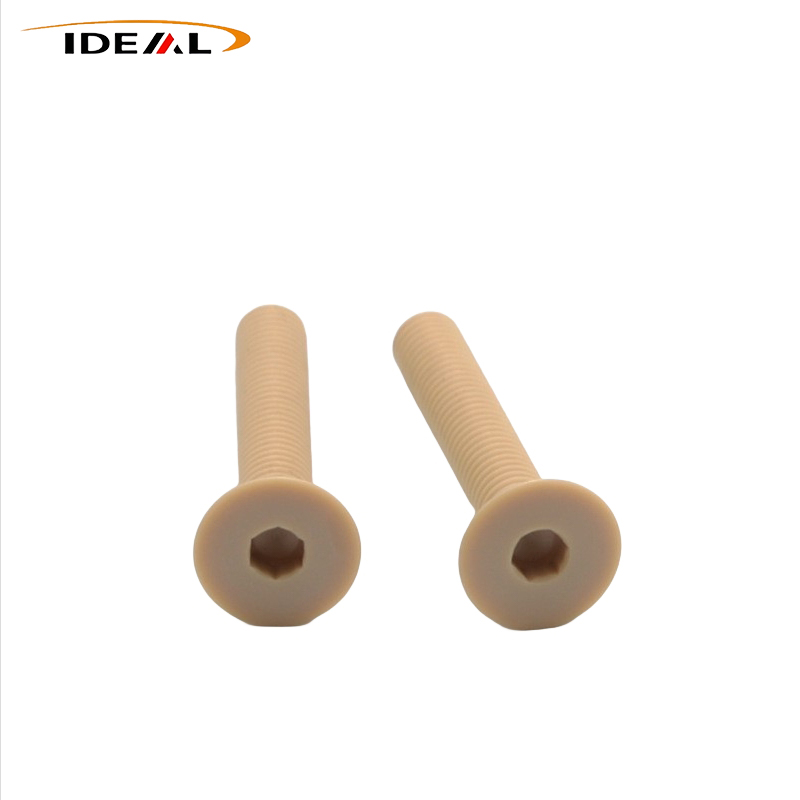
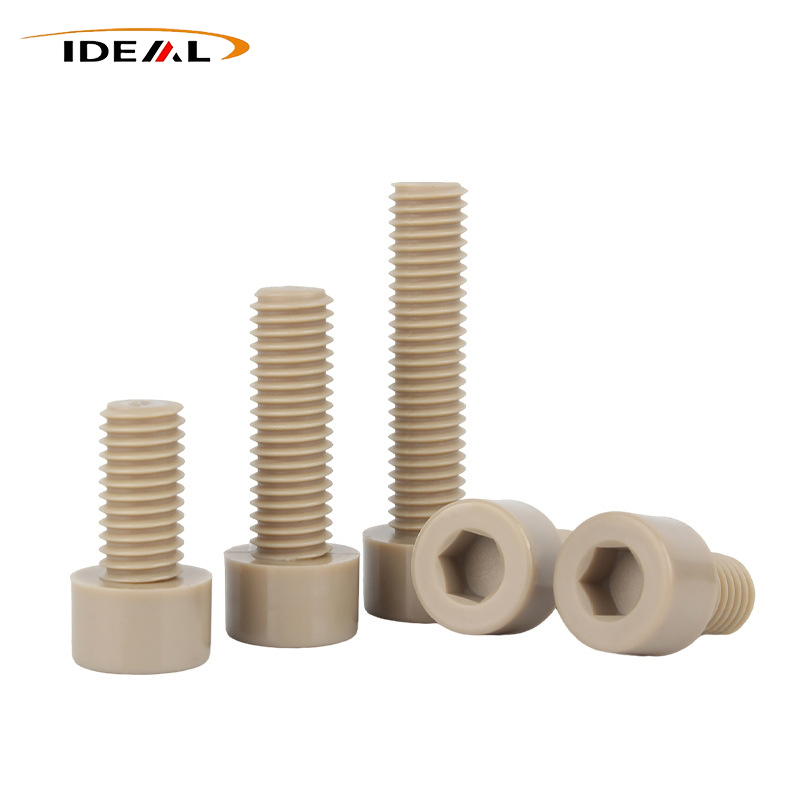
Megbízható kínai gyártóként az Ideal Plastic DIN912 / ISO 4762 PEEK dugófejű csavarokat szállít CF és GF minőségben. Ezek a nem mágneses, szigetelő rögzítőelemek ellenállnak a hőnek és a korróziónak a félvezető, vegyi és újenergiájú precíziós berendezésekhez, a tiszta PEEK 8-12%-os feszültséglazítást mutat 1000 óránként 200 °C-on.
Az Ideal Plastic, a nagy teljesítményű műszaki műanyagtermékek professzionális kínai szállítója a precíziós feldolgozásra és a PEEK foglalatfejű csavarok egyedi gyártására összpontosít. A DIN912 és ISO 4762 specifikációkat követve a gyár mind a fröccsöntést, mind a CNC megmunkálást felhasználja többféle anyagminőség előállításához, beleértve a tiszta PEEK-et, a szénnel töltött PEEK-et és az üveggel töltött PEEK-et. Minden gyártási tétel teljes körű ellenőrzésen és nyomon követhetőségi ellenőrzésen megy keresztül, megcélozva azokat a precíziós berendezési környezeteket, ahol a fém kötőelemek nem tudnak megfelelni a szigetelési, nem mágneses vagy korrózióálló követelményeknek.
| Termék neve | PEEK hatlapfejű csavarok |
| Anyag | Töltetlen PEEK, Carbon Filled PEEK, Üveggel töltött PEEK |
| Szín | Fekete, bézs (egyedi színek elérhetők) |
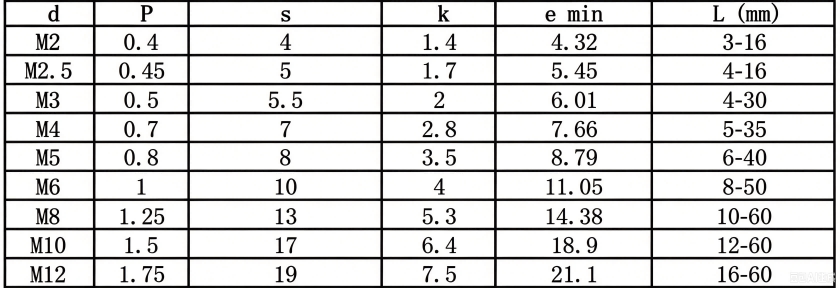
| Szál típusa | Metrikus (főáramú M1.6-M12 készlet), Imperial (észak-amerikai berendezésekhez szabott) |
| Mérettűrések | Szabványos alkatrésztűrés: ±0,05-0,10 mm, precíziós egyedi alkatrészek tűrése: ±0,02-0,05 mm |
| Koaxialitás | Hatszögletű fej és csavar koaxialitása ≤0,03 mm |
| Menetpontosság | 6g külső menet, 6H belső menet, Imperial UNC/UNF menetek megfelelnek az ASME B18.3 szabványnak, 2A tűrésosztály |
| Metrikus készletméretek | M1.6, M2, M2.5, M3, M4, M5, M6, M8, M10, M12 |
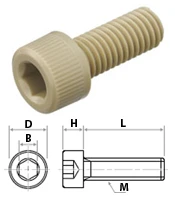
A PEEK aljzatú fejsapkacsavarok négy fő alkotóelemből állnak: hengeres fej, belső hatszögletű meghajtóüreg, szár és menetes rész. Bár a külső geometria illeszkedik a fém foglalatos fejű csavarokhoz, a PEEK polimer anyag speciális szerkezeti beállításokat igényel a feszültségkoncentráció szabályozása és a meghúzás vagy hőciklus során bekövetkező repedés megakadályozása érdekében.
1. Lekerekített sarok kezelés: Minden átmeneti zóna a fej gyökerénél és a hatszögletű üreg alján lekerekített. Az éles sarkok koncentrált feszültséget hoznak létre, és repedéseket okoznak, amikor nyomatékot alkalmaznak a PEEK alkatrészekre.
2. Hatlapú üregmélység szabályozás: Az üreg mélysége megfelel a szabvány követelményeinek. Az elégtelen mélység a csavarkulcs megcsúszásához és a belső fal sérüléséhez vezet; a túlzott mélység csökkenti a fejfal vastagságát és csökkenti a törési nyomaték ellenállását.
3. Szálprofil optimalizálása: A menetprofil vékonyabb, mint a fém kötőelemek. A menetvég lekerekített átmenetet használ éles élek nélkül, hogy csökkentse a feszültségkoncentrációt a menet gyökerénél, és javítsa a csúszásgátló teljesítményt. A kivezető vége le van élezve, hogy megvédje az első menetet az összeszerelés során.
4. Felületminőségi szabvány: A töltőanyaggal megerősített változatok nem tartalmazhatnak mikrobevágásokat vagy repedéseket a hatlapú belső falakon. Az apró láthatatlan hibák mechanikai terhelés hatására gyorsan kitágulnak, és váratlan törést okoznak.
Ezek a műanyag kötőelemek még egyszerű megjelenésük ellenére is szigorú alapanyag-ellenőrzést, hőfeldolgozást, megmunkálást és ellenőrzést igényelnek. Előfordulhat, hogy a rejtett hibák nem jelennek meg a gyári beérkező tesztek során, és csak az ügyfél összeszerelése vagy szélsőséges hőmérsékleti ciklusok során hibásodnak meg. A fő gyártási nehézségek a belső feszültségmentesítésre, a menetformázásra, a töltőanyag-feldolgozásra és a fröccsöntött termékek kristályosításának kezelésére összpontosítanak.
A PEEK kötőelemek gyártása során számos rejtett kockázat rejlik, és minden egyes feldolgozási szakasz pontos ellenőrzést igényel.
1. Maradék stressz kezelése: A PEEK rudak extrudálás után megtartják az extrudálási feszültséget. A CNC vágás további vágási feszültséget okoz a szerszámnyomásból és a vágási hőből. Ha az izzítás időtartama nem megfelelő, vagy a fűtési/hűtési sebesség túl gyors, a feszültséget nem lehet teljesen feloldani. A termékek átmennek a méretellenőrzésen, de hosszú tárolás és hőmérséklet-ciklus után menettorzulás, szár deformáció és fejrepedés lép fel.
2. Szerszámkopás és töltőanyag vágás: A szénnel és üveggel töltött PEEK kemény töltőanyagokat tartalmaz, amelyek gyorsan elhasználják a vágószerszámokat. Az elhasználódott vágószerszámok menetsorját, fogak kitörését és sérüléseket okoznak a hatlapú üregekben. Ezeket a finom hibákat nehéz vizuálisan azonosítani, de a meghúzási műveletek során menetcsupaszodást és fejtörést okoznak.
3. Kristályosítás szabályozás fröccsöntéshez: A fröccsöntés legkritikusabb pontja a kristályosodás, nem pedig a külső megjelenés. Az öntőforma hőmérsékletének 160-200 ℃ között kell maradnia a teljes kristályosodáshoz. Az alacsony penészhőmérséklet hiányos kristályosodást hagy maga után; A termékek sértetlennek tűnnek, de elveszítik a hő- és vegyszerállóságot, amit zsugorodás és vetemedés követ. Ez a hiba egyszerű szemrevételezéssel nem állapítható meg. A PEEK olvadék viszkozitása magas, a töltött minőségek pedig rosszabb folyékonysággal rendelkeznek. A rossz kialakítású kapu és szellőző levegő beszorulását, égési nyomokat és belső mikroüregeket okoz. A formázás utáni izzítás továbbra is kötelező a későbbi deformációs kockázat elkerülése érdekében.
A Guangzhou Ideal hat fő vizsgálati dimenziót határoz meg a PEEK foglalatfejű csavarokhoz: nyersanyagminőség, feldolgozási technológia, menet pontosság, megjelenés, mechanikai tulajdonságok, tétel nyomon követhetősége.
1. Nyersanyag ellenőrzés: Csak szűz PEEK rudakat és pelleteket fogadunk el; az újrahasznosított anyagok és anyagok keverése tilos. A nyersanyag nedvességtartalmát ≤0,02%-ra szabályozzuk, hogy elkerüljük a buborékokat, a beégési nyomokat és a csökkentett mechanikai szilárdságot. COC nyersanyag-tanúsítványok szállíthatók, amelyek támogatják a félvezető- és orvosi projektek tételeinek nyomon követhetőségét.
2. Gradiens lágyítás: A CNC nyersdarabok és fröccsöntött termékek gradiens lágyításon mennek keresztül a feszültség enyhítése érdekében. A fűtési és hűtési sebességet szigorúan szabályozzák az extrudálási, vágási és formázási feszültség eltávolítása érdekében. A kész alkatrészek nem képesek megtartani a nagy maradékfeszültséget, megakadályozva a menetcsavarodást, a szár deformálódását és a fej repedését a hőmérsékleti ciklusok alatt.
3. Menetmérő vizsgálat: A metrikus menet eléri a 6H pontosságot. A birodalmi menetek megfelelnek az ASME B18.3 szabványnak. A GO mérőműszer simán csavarodik be, miközben a NO-GO mérő nem tud belépni. 100% GO / NO-GO mérőműszer ellenőrzést hajtanak végre. Teljes menetprofil hiányzó fogak, szakadás, forgácsolás és sorja nélkül; A foghíj lekerekített átmenetet használ, és tilos az éles hegyek használata. A menetfelület mentes a beégéstől és az extrudálási sérülésektől, nincs vágási törmelék beszorulva a menetrésekbe.
4. Vizuális megjelenés ellenőrzése: Hengeres fejfelület lapos. A belső hatszögletű üregben nincsenek letört sarkok, bevágások, repedések, perzselés vagy ütési sérülések. A csavar testének mentesnek kell lennie repedésektől, leválástól, buborékoktól, fekete foltoktól és színszennyeződésektől. A menetfelületen nincs sorja vagy törött él. A töltőanyag-minőségek egyenletes színt tartanak fenn a töltőanyag agglomerációs foltok nélkül.
5. Romboló nyomaték teszt: Az azonos specifikációjú minták destruktív nyomatékteszteket futtatnak a nyomaték referenciaértékének rögzítéséhez. A fej forgatónyomaték-ellenállási tesztje megköveteli, hogy a menetcsupaszítás megtörténjen a fejtörés előtt; idő előtti fejtörést nem fogadnak el.
6. Tétel konzisztenciája és csomagolása: Ugyanazok a tételes áruk állandó színt, méretet és mechanikai teljesítményt biztosítanak. Külön csomagolást használnak, átlátszó címkékkel, amelyek feltüntetik a specifikációt, az anyagminőséget és a tételszámot. A tisztatéri minőségű termékeket porálló tartályokba csomagolják, hogy elkerüljék a szennyeződések szállítását.
A PEEK Socket Head Cap Screws poliéter-éterketont (PEEK) használ alapanyagként, és három fokozatban kapható: tiszta PEEK (természetes szigetelés), üvegszál erősítésű PEEK és szénszál erősítésű PEEK (vezető/antisztatikus). Átfogó előnyökkel büszkélkedhet, beleértve a magas hőmérséklet-állóságot, a korrózióállóságot, a szigetelést, a nem mágneses tulajdonságokat és a könnyű szerkezetet, így széles körben használják félvezető-, vegyi-, újenergia- és orvosi berendezések rögzítési alkalmazásokban.
1. A magas hőmérsékletű feszültségcsillapítás törvénye: A PEEK enyhe kúszást és feszültség-lazulást mutat 200 ℃ felett: a szorítóerő idővel kissé csökken (a műanyag polimerek velejárója). Tiszta PEEK relaxációs ráta: 8-12%/1000h@200℃. Üvegszál erősítésű PEEK relaxációs ráta: 3-5%/1000h@200℃ (jelentősen javult, alkalmas hosszú távú magas hőmérsékletű nyomástartásra). Szénszálas PEEK relaxációs ráta: 2-3%/1000h@200 ℃ (optimális, csúcskategóriás berendezésekhez ajánlott).
2. Inert molekulaszerkezet és szennyeződés elleni védelem: A PEEK főláncának stabil szerkezete van benzolgyűrűkből + éter kötésekből, így nem csapódnak ki lágyítók, kenőanyagok vagy adalékok, és nulla fémion-leadás. Nem tartalmaz kis molekulatömegű illékony anyagokat, megakadályozza a párásodást és az üreges lencsék szennyeződését vákuum környezetben. A félvezető, optikai és ultratiszta vizes berendezések csak a tiszta PEEK CNC izzított alkatrészeket ismerik fel a nyomokban előforduló szennyeződések eltávolítása érdekében.
3. Nagyfrekvenciás dielektromos állandó és stabilitás: A PEEK dielektromos állandója 3,2–3,3, szinte nincs ingadozás az 1 GHz–10 GHz nagyfrekvenciás tartományban. Rendkívül alacsony dielektromos veszteséggel rendelkezik, megakadályozva az RF jelekkel való interferenciát és a jeleltolódást. A fémcsavarok visszaverhetik, interferálhatnak és örvényáramot generálhatnak; a közönséges műanyagok nagy frekvencián dielektromosan instabilok. Alkalmas dedikált szigetelő rögzítőelemekhez 5G bázisállomásokban, RF üregekben, mikrohullámú berendezésekben és nagyfrekvenciás tesztelő műszerekben.
4. Vízállóság: A PEEK rendkívül magas stabilitást mutat magas hőmérsékletű gőzhidrolízis során. Több ezer autokláv ciklust bír ki 134 ℃-on repedés nélkül. Hosszan tartó merítés forró vízbe, forrásban lévő vízbe és ultratiszta vízbe nem veszi fel a vizet, nem duzzad meg vagy deformálja. Alkalmas az orvosi és tisztavíz-ipar számára.
5. Besugárzási ellenállás: A PEEK ellenáll a gamma-sugárzásnak és az elektronsugaras besugárzásnak. Besugárzás után nem válik törékennyé, nem színeződik el és nem reped el. Alkalmas orvosi besugárzásos sterilizáláshoz, nukleáris ipari berendezésekhez és űrbesugárzásos környezetekhez.
6. Nem mágneses: A PEEK nem tartalmaz ferromágneses elemeket, soha nem mágnesezett, nincs maradék mágnesessége és nincs hiszterézise. Használható MRI-ben és precíziós mágneses mező kalibráló berendezésekben. Még a rozsdamentes acél csavarok is enyhén mágnesezetté válnak hosszú távú mágneses térkörnyezetben, ami zavarja a képalkotást és az észlelést. A PEEK teljesen kiküszöböli ezt a problémát.
A megfelelő minőségű kiválasztása segít a mérnököknek elkerülni az összeszerelési hibákat és a hosszú távú megbízhatósági problémákat, amikor ezeket a műanyag rögzítőket precíziós berendezésekben használják.
1. Tiszta PEEK korlátozás: A Pure PEEK nem használható nyomásos rögzítéshez hideg és meleg kerékpározási körülmények között huzamosabb ideig, mert kissé meglazulhat.
2. Magas hőmérsékletű szigetelési forgatókönyv: A 200 ℃+ hőmérsékleten tartós szigetelést igénylő berendezéseknél a GF30/CF30 megerősített PEEK kötelező.
3. Tiszta szoba környezeti környezet: Normál környezeti hőmérsékletű tisztatéri feltételekhez a tiszta PEEK tökéletesen megfelelő és a legjobb stabilitást nyújtja.
4. Szigetelés és statikus kockázat: A Pure PEEK ultramagas szigetelést biztosít nulla statikus disszipációval; Száraz környezetben statikus elektromosság halmozódhat fel (enyhe hátrány a tiszta helyiségekben).
5. Üveggel töltött PEEK: Az üvegszálas PEEK szigetelő, alacsony statikus felhalmozódással; általános elektromos alkalmazásokhoz optimális.
6. Szénnel töltött PEEK ESD teljesítmény: A szénszálas PEEK eléri a 10⁶–10⁹Ω szabványos ESD védelmi tartományt, pontosan elvezeti a statikus elektromosságot, nem károsítja a forgácsot és nem vonzza be a port.
7. Félvezető minőség kiválasztása: A Pure PEEK-et általános félvezető üregekhez használják, míg az ostya érintkező rögzítőknek szénszálas PEEK-ből kell készülniük. Az ilyen típusú PEEK keverése a forgács elektrosztatikus kisülését vagy az üregek porszennyezését okozhatja.
A1: 1. Nincs rejtett belső feszültség, nulla dimenziós eltolódás hosszú távon
2. Nincs csapadék, nincs ionszennyeződés, nem szennyezi a precíziós folyamatokat
3. Legalacsonyabb magas hőmérsékletű kúszás, hosszú távú stabil szorítóerő
4. Lekerekített menetprofil, forgácsolásgátló, nagy torziós konzisztencia
5. Az élettartam hőciklusos, vákuum- és korróziós körülmények között 3-5-szöröse a fröccsöntött modelleknek
A2: 1. Eredeti tiszta PEEK: matt bézs, finom és részecskementes, egyenletes vágóél
2. Újrahasznosított PEEK: fehérebb, sötétebb, érdes felület, lokalizált narancshéj textúra
3. Inferior töltött PEEK: Foltos szín, kiemelkedő részecskék, érdes szálfelület
A3: 1. Magas hőmérsékleten a PEEK felület meglágyul, a menetérintkező felület mikroszkopikus illeszkedése 100%, hézagmentes.
2. Mikroszkopikus hideghegesztési hatás lép fel nyomás alatti műanyag menetekben → Szobahőmérsékleten nincs elakadás, magas hőmérsékleten nem akad el, szétszereléskor pedig csupaszodás.
3. Megoldás: A mikrotiszta hézagmegmunkálás + a magas hőmérsékletű műveletekhez optimalizált menetcsúcs sugara kiküszöbölheti a magas hőmérsékletű beragadások 99%-át.
A4: 1. Nem lágyított PEEK: Visszafordíthatatlan zsugorodás alacsony hőmérsékleten és tágulás magas hőmérsékleten; több mint 50 ciklus után a menet enyhén deformálódik és az illesztés megfeszül.
2. Szabványos lágyított CNC PEEK: Reverzibilis hőtágulás és összehúzódás; méretstabilitás több ezer ciklus után.
3. Fröccsöntött PEEK: Egyenetlen kristályosodás; egyirányú zsugorodás a termikus ciklus során; lazábbá válik, és hajlamosabb az elakadásra a használat során.
A5: A fröccsöntött alkatrészek elégtelen kristályosodástól, rejtett feszültségtől és méretbeli eltolódástól szenvednek; A CNC izzított alkatrészeknek nincs belső feszültsége, alacsony a csapadékszintjük és stabil a pontosságuk, zéró toleranciával a csúcsminőségű berendezések hibáival szemben.