A megerősített poliéter-éterketon (PEEK) csöveket meghatározó mérnökök azonnali döntés előtt állnak: milyen típusú szálerősítés tartja életben az alkatrészt a terepen. A töltetlen PEEK könnyedén kezeli a magas hőt és a kemény vegyszereket. De nagy folyamatos terhelés vagy szélsőséges hőmérséklet hatására a nyers műanyag kúszik. A dimenzióeltolódás megállításához szálakat ad hozzá. A választék szinte mindig 30% szénszálra (CF30) vagy 30% üvegszálra (GF30) szűkül. A rossz választás az egymáshoz illeszkedő alkatrészek idő előtti elhasználódását, váratlan elektromos rövidzárlatot vagy katasztrofális termikus leromlást jelent.
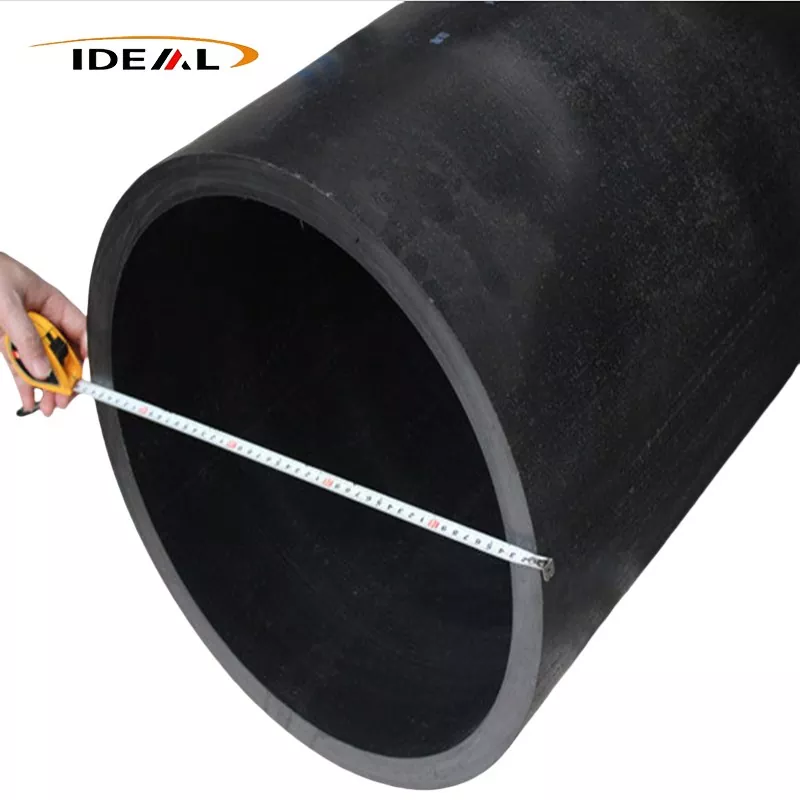
Ön megadjaszénszál erősítésű PEEK csőamikor az alkalmazás mozgó alkatrészeket, csúszósúrlódást vagy a statikus disszipáció szigorú követelményét foglalja magában. A szénszálak mikroszkopikus száraz kenőanyagként működnek. Ezenkívül elszívják a hőt az érintkezési felületről, megakadályozva a helyi olvadást vagy deformációt nagy terhelés esetén.
Adja meg a PEEK GF30-at, ha maximális elektromos és hőszigetelésre van szüksége egy tisztán statikus, szerkezeti alkalmazásban. Az üveg erősen koptató hatású. Ha GF30 csövet használ csapágyként vagy perselyként az acél tengelyhez, az üvegszálak gyorsan felrágják az illeszkedő fémet. A CF30 kíméli a fém tengelyt, miközben megtartja a műanyag rész szerkezeti merevségét.
Az ok, amiért a kitöltetlen PEEK olyan jól működik, a sajátos molekulaszerkezetében rejlik. Váltakozó aromás gyűrűket és éterkötéseket tartalmaz. Az éterkötések molekuláris rugalmasságot biztosítanak, így a műanyag szívósságát és ütésállóságát adja. Az aromás gyűrűk rendkívüli merevséget és hőstabilitást biztosítanak. Ez a beállítás nagyszerű hőállóságot, valamint a szívósság és a merevség pontos egyensúlyát biztosítja. Hő vagy nyomás hatására a PEEK nem deformálódik könnyen, és jól bírja az ismétlődő stresszt.
A PEEK egy erősen félkristályos szerkezetre is támaszkodik. 25-35% körüli kristályossági szintet tart fenn, ami segít megőrizni mechanikai tulajdonságait még akkor is, ha a hőmérséklet az olvadáspontja felé emelkedik. A precíz hőkezelés az extrudálás során biztosítja, hogy a polimer láncok ezekbe a rendkívül rendezett kristályos struktúrákba hajtogassanak. Ha a gyártó túl gyorsan lehűti az extrudált csövet, a műanyag amorf marad, áttetszővé válik, és elveszíti vegyszerállóságát és magas hőmérsékletű szilárdságát.
Ha ezt a mátrixot aprított szén- vagy üvegszálakkal keveri össze, megszakítja a polimer láncok rendezett hajtogatását, de merev belső vázat kap. A polimer mátrix az alkalmazott feszültséget közvetlenül a sokkal erősebb, merevebb szálakra viszi át. Ez korlátozza a polimer láncok mozgását, megállítja a kúszást és drámaian növeli a szakítószilárdságot. Ezenkívül a lineáris hőtágulási együtthatót (CLTE) az alumíniumhoz vagy az acélhoz közeli szintre csökkenti, így a mérnökök szorosan tűrhető fém-műanyag préskötéseket tervezhetnek, amelyek nem lazulnak meg, amikor az egység felmelegszik.
A szénszál hozzáadása nem lineáris frissítés. A gyárthatóság tekintetében meredek büntetés jár. A rosttartalom növekedésével a műanyag olvadékviszkozitása megugrik. Az extrudált csőben ezek a szálak hajlamosak az áramlás irányába igazodni, ami azt jelenti, hogy a cső hihetetlen szakítószilárdságot fejleszt ki a hossza mentén, valamivel kisebb szilárdságot a karikatengelye mentén.
A 10%-os karbon töltet mérsékelt merevséget biztosít, miközben az olvadékfolyási indexet kellően magasan tartja a bonyolult, vékonyfalú extrudálásokhoz. Viszonylag könnyen megmunkálható, és ellenáll a rideg repedésnek.
A szénszál 30%-os növelése az iparági szabványt képviseli. Kiegyensúlyozza a hatalmas szakítószilárdság-növekedést az elfogadható megmunkálhatósággal. Ez az arány biztosítja a nagynyomású alkalmazásokhoz szükséges szerkezeti integritást anélkül, hogy a műanyag természetes szívósságát teljesen feláldozná.
40%-os széntartalommal maximális merevséget ér el. A kompromisszum az extrém viszkozitás a gyártás során. A 40%-os CF csövek extrudálása vagy fröccsöntése pontos hőmérsékletszabályozást igényel az üregek elkerülése érdekében. A kapott anyag nagyon törékeny. A 40%-os CF PEEK megmunkálásához polikristályos gyémánt (PCD) szerszámra van szükség, mivel a szabványos keményfém szármarók percek alatt elveszítik vágóélüket, amikor ilyen mennyiségű csiszolószén átvágja.
A kitöltetlen PEEK hőtorzítási hőmérséklete (HDT) 152°C körüli. Adjon hozzá 30% szén- vagy üvegszálat, és a HDT 315 °C-ra ugrik. Mindkét töltött anyag könnyedén kezeli a szélsőséges környezeti hőt.
Az eltérés az elektromos utakban rejlik. A PEEK természetesen rendkívül hatékony szigetelő. Az üvegszál hozzáadásával ez így is marad, megőrizve a nagy térfogati ellenállást. A szénszál hozzáadása drasztikusan csökkenti a térfogati ellenállását. A CF30 eleve antisztatikus. A szénmátrix beállításával a gyártók antisztatikus PEEK hengert vagy teljesen vezető PEEK csövet állíthatnak elő. Ha üzemanyagvezetékének vagy repülőgép-alkatrészének biztonságosan földelnie kell a statikus töltést, a szénszál használata kötelező. Az üvegszál mindaddig felfogja ezt a töltést, amíg elegendő feszültséget nem termel az ív kialakulásához, ami katasztrofális meghibásodást okozhat az illékony környezetben.
A tribológia – a súrlódás és kopás tanulmányozása – az, ahol a CF30 és a GF30 teljes mértékben elválik egymástól az illeszkedő felületekkel való fizikai kölcsönhatásuk alapján.
| Anyag változat | Dinamikus súrlódási együttható (acélhoz képest) | Párosodási felületi kopási profil | Hővezetőképesség |
|---|---|---|---|
| Kitöltés nélküli PEEK | 0,30 - 0,40 | Alacsony (nem koptató) | Alacsony (szigetelő) |
| PEEK CF30 | 0,15 - 0,20 | Nagyon alacsony (önkenő) | Magas (eloszlatja a hőt) |
| PEEK GF30 | 0,40 - 0,55 | Magas (nagyon koptató) | Alacsony (szigetelő) |
A dinamikus terhelések során a hő felhalmozódása tönkreteszi a műanyagokat. Minden polimernek van nyomás-sebesség (PV) határértéke. Ha ezt a határt túllépik, a műanyag nem tudja elég gyorsan leadni a súrlódási hőt, ami gyors olvadáshoz és az alkatrészek meghibásodásához vezet. A CF30 kiemelkedik csapágyak, tömítések és kopógyűrűk terén, mivel a szénszálak hővezetőként működnek, kivonják a hőt a súrlódó felületről, és szétszórják a csőtesten.
A szénszálak szilárd kenőanyagként is működnek. Mivel a PEEK mikroszkopikusan kopik, vékony tribológiai szénréteget hagy az illeszkedő felületen, ami idővel tovább csökkenti a súrlódási együtthatót.
Az üvegszálak pont az ellenkezőjét teszik. Ezek hőszigetelők, ami azt jelenti, hogy a súrlódási hő az érintkezési ponton marad, csökkentve az alkatrész effektív PV határát. Ami még rosszabb, a kitett mikroszkopikus üvegszálak csiszolópapírként viselkednek. Dinamikus terhelés hatására a GF30-as cső agresszíven beüti és lekoptatja a fém tengelyt, amelyen nekiütközik. Használjon üveget a statikus szerkezeti eltérésekhez. Használjon szenet mindenhez, ami mozog.
A mérnökök a környezeti szélsőségek alapján határozzák meg ezeket a csöveket, amelyek tönkreteszik az olyan szabványos műszaki műanyagokat, mint a Delrin vagy a Nylon.
Az űrrepülési alkalmazásokban a súlycsökkentés ösztönzi az anyagválasztást. A megmunkált szénszálas cső helyettesíti az alumíniumot és a titánt az üzemanyag-rendszerekben, a drónok vázaiban és a szerkezeti különbségekben. Jelentős súlyt dob le, miközben ellenáll az agresszív repülési folyadékoknak, hidraulikaolajoknak és repülőgép-üzemanyagnak.
Az orvosi területen az orvosi műszerek PEEK csövének több száz ciklust kell túlélnie egy magas hőmérsékletű gőzautoklávban anélkül, hogy leromlana, elvetemülne vagy elveszítené a méretstabilitást. A szénnel töltött változatok biztosítják a sebészeti célzóvezetőkhöz, endoszkópos fogantyúkhoz és külső rögzítőelemekhez szükséges nagy merevséget.
Az energia és a tengeri fúrási műveletek támaszkodnakextrudált szénnel töltött PEEKfúrólyuk vezetékes naplózó szerszámokhoz és érzékelőházakhoz. Az anyag túléli a folyamatos savanyú gáz (H2S), szélsőséges hidrosztatikus nyomást és a 200°C-ot meghaladó környezeti hőmérsékletet mélyen a föld alatt.
A megtöltött PEEK extrudálása köztudottan nehéz. A szálak összetapadhatnak az olvadási fázis során, száraz foltokat, gyantában gazdag zónákat vagy üregeket hozva létre a cső falán belül. A PEEK cső falában lévő 1 mm-es üreg komoly feszültségkoncentrátorként működik. Ciklikus terhelés vagy nagy hidrosztatikus nyomás hatására ebből az üregből mikrorepedések terjednek ki, amíg az alkatrész teljesen el nem nyíródik. Mivel a szénnel töltött PEEK koromsötét és teljesen átlátszatlan, nem lehet szemrevételezéssel megvizsgálni a belső teret ezekre a hibákra.
A szerkezeti integritás garantálása érdekében a legmagasabb szintű gyártásra támaszkodikAI-vezérelt hibaészlelés. Ez a folyamat párosítja az ultrahangos akusztikus szkennelést vagy a fejlett röntgensugaras képalkotást a gépi tanulási algoritmusokkal. Valós időben azonosítja a mikroüregeket, a szálak agglomerációját és a koncentrikusság változásait, amikor a cső elhagyja az extrudáló szerszámot. A rendszer azonnal leképezi az akusztikus visszaverődéseket a fizikai hibák méretére, visszautasítva a csövek károsodott szakaszait, mielőtt azokat kiszállítanák. Ezeknek a belső hibáknak a felismerése garantálja, hogy a végleges megmunkált csőfal nem fog meghibásodni nyomás alatt a területen.
A megfelelő polimer keverék megadása hiábavaló, ha a végső geometria túl sok utófeldolgozást igényel. A PEEK drága alapanyag. Egy tömör rúd vásárlása és 80%-ának forgácsokká való megmunkálása tönkreteszi a projekt költségvetését, és értékes CNC gépi időt veszít el. A közel háló alakú csövek beszerzése drasztikusan csökkenti a gyártási költségeket és az anyagpazarlást.
Dedikált gyárként a Guangzhou Ideal Plastic speciális extrudáló, fröccsöntő és CNC megmunkáló sorokat üzemeltet kifejezetten a magas hőmérsékletű műszaki műanyagokhoz. Ők termelnekSzénszálas töltésű PEEK csövek10% és 40% közötti széntöltési arányokkal. A létesítmény masszív profilokat extrudál, 15-től 458 mm-ig terjedő egyedi méretek kezelésére a belső és külső átmérő specifikációi szerint.
Minden anyag ISO9001 minőségirányítási rendszerrel, valamint REACH és RoHS tanúsítvánnyal rendelkezik. Ez biztosítja a teljes megfelelést a globális repülőgépipari, orvosi és precíziós gyártási ellátási láncok számára. A megfelelő szénfeltöltési aránynak a hálószerű extrudáláshoz való igazításával pontosan az Ön által tervezett mechanikai tulajdonságokat kapja, olyan geometriában, amely minimálisra csökkenti a megmunkálási többletköltséget.